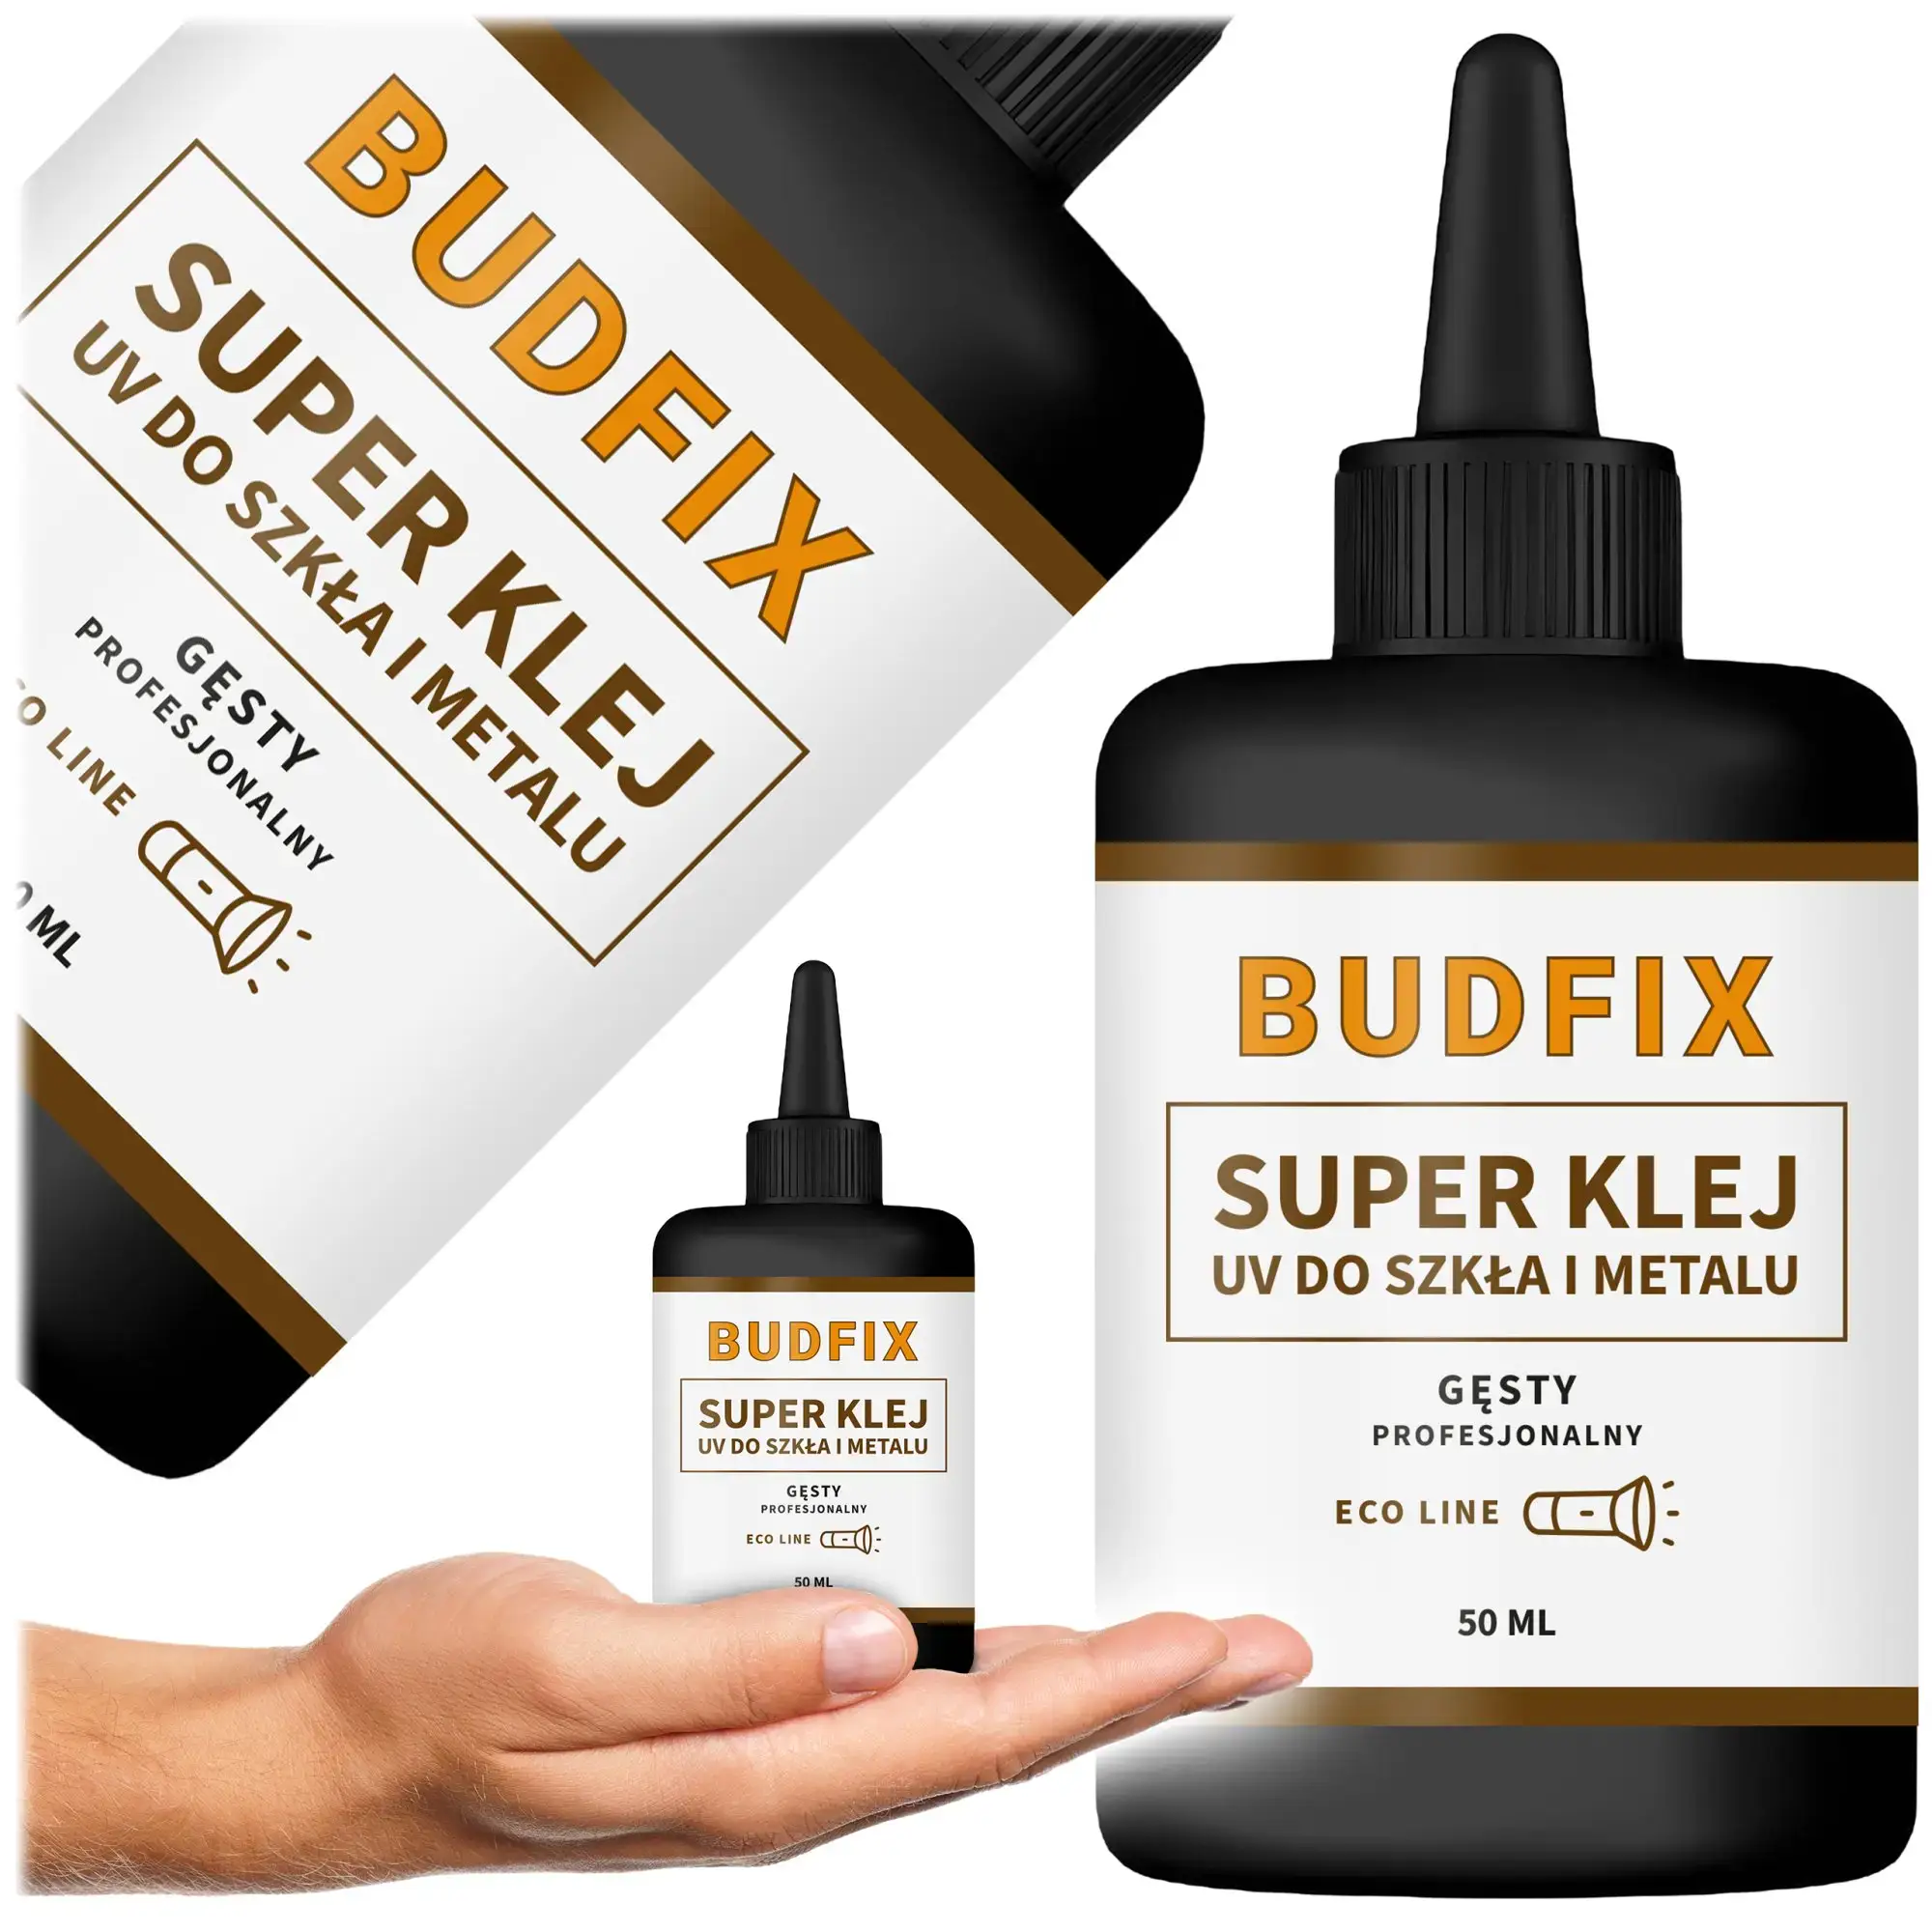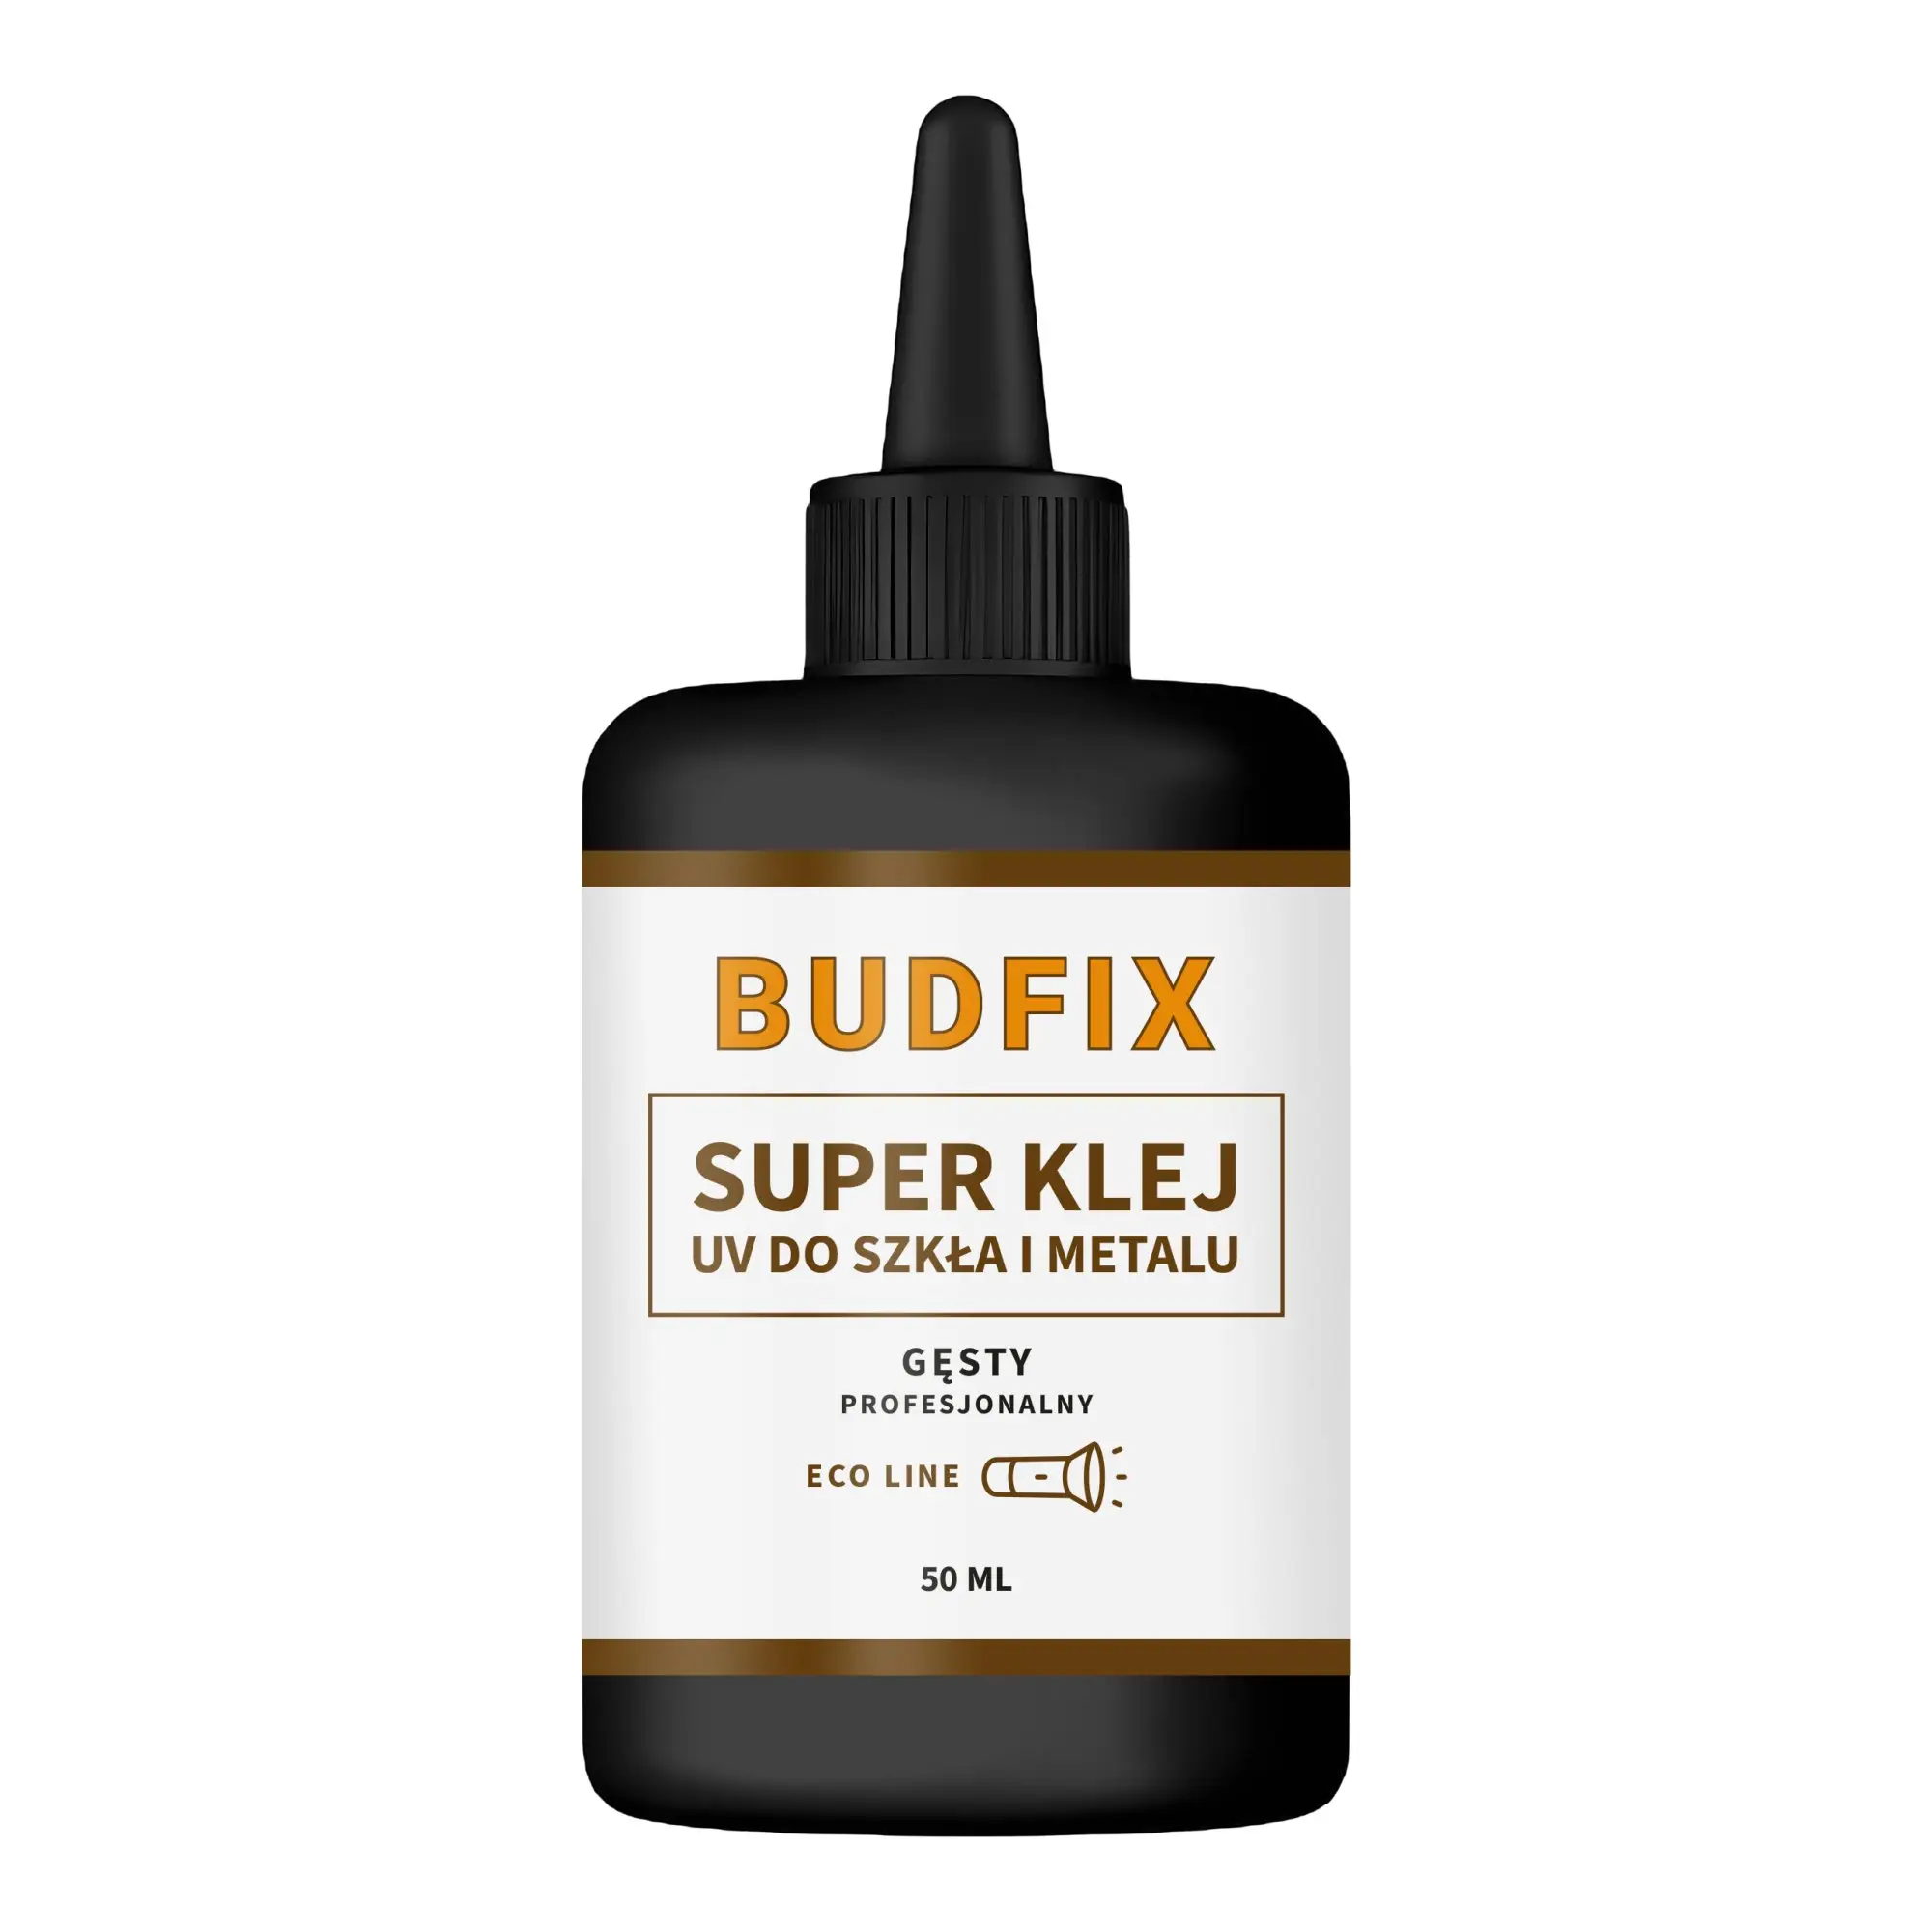
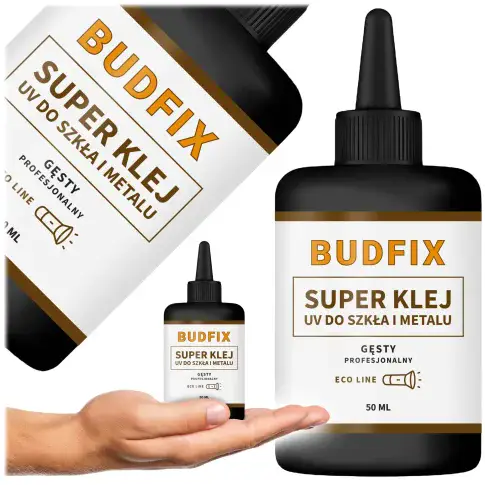
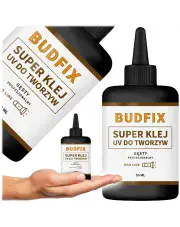
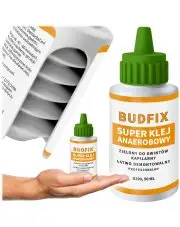
Klej UV Do Szkła I Metalu Gęsty Do Mebli Szklanych Blatów Okuć 50ml

59,99 zł
wysyłka Czas wysyłki: 2-3 dni robocze

ORLEN PACZKA

✅ Paczka do gabarytu C - 9,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 100 zł.

INPOST PACZKOMATY:

✅ Paczka do gabarytu C - 14,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 175 zł.

INPOST PACZKOMATY POBRANIE:

✅ Paczka do gabarytu C - 22,50 zł. brutto

INPOST KURIER:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

INPOST KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD KURIER STANDARD:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

DPD KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD ODBIÓR W PUNKCIE PICKUP:

✅  Paczka do 20 kg - 17,50 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 400 zł.


UWAGA!

NIE PROWADZIMY SPRZEDAŻY STACJONARNEJ, ANI ODBIORÓW OSOBISTYCH.

Orientacyjny czas realizacji zamówienia podajemy przy każdej pozycji.

W przypadku uzupełnionego stanu magazynowego zamówienia są realizowane w ciągu 2 dni roboczych.

W przypadku konieczności docięcia produktu lub produktu na zamówienie czas realizacji wynosi od 3 do 10 dni roboczych.

O terminie ralizacji zostaną Państwo poinformowani mailowo.


Podziel się:
Ocena: 0 na 10 (opinii: 0) DODAJ OPINIĘ

Klej UV Do Szkła I Metalu Gęsty Do Mebli Szklanych Blatów Okuć 50ml

  • Szukasz gęstego, krystalicznie przezroczystego fotopolimeru o lepkości 1200–2000 mPas do konstrukcyjnego wklejania metalowych nóg, tulejek podporowych, uchwytów i zawiasów do szklanych blatów stołów oraz mebli szklanych❓
  • Potrzebujesz bezbarwnego kleju utwardzanego promieniowaniem UV-A (365 nm) do trwałego łączenia szkła ze stalą nierdzewną (Inox), aluminium, mosiądzem i chromem oraz klejenia grubego szkła ze szkłem z wypełnieniem mikronierówności❓

Jednoskładnikowy klej uv do szkła i metalu w butelce 50ml to bezbarwna, wysokolepka żywica światłoutwardzalna (1200–2000 mPas), opracowana do zastosowań w przemyśle meblarskim oraz zakładach szklarskich. Proces sieciowania zachodzi wyłącznie pod wpływem ekspozycji na promieniowanie ultrafioletowe w pasmie UV-A o długości fali 365 nm kierowane przez przezroczystą taflę szklaną (czas polimeryzacji jest odwrotnie proporcjonalny do mocy zastosowanego promiennika). Ten klej uv do szkła i metalu gęsty 50ml utrzymuje stabilny film klejowy pod ciężarem metalowego okucia, kompensuje tolerancje płaskości szlifowanych krawędzi i po utwardzeniu tworzy optycznie czyste połączenie o wysokiej wytrzymałości mechanicznej.


Najważniejsze parametry techniczne ⚙️

  • ✅ Podwyższona lepkość dynamiczna (1200–2000 mPas): Gęsta konsystencja zapobiega nadmiernemu wypływaniu fotopolimeru spod metalowych krążków i uchwytów oraz umożliwia pracę na lekko nierównych powierzchniach szklanych.
  • ✅ Wysoka adhezja do szkła i metali: Tworzy trwałe wiązanie ze szkłem typu float, szkłem hartowanym i fazowanym oraz ze stalą nierdzewną (Inox), aluminium, mosiądzem i powłokami chromowanymi.
  • ✅ Pełna przejrzystość optyczna: Po usieciowaniu tworzy bezbarwną, krystalicznie czystą warstwę bez pęcherzy powietrza i białych nalotów na widocznej stronie szklanego blatu.
  • ✅ Polimeryzacja na żądanie w pasmie UV-A (365 nm): Nieograniczony czas na precyzyjne spozycjonowanie metalowych tulejek lub półek przed włączeniem promiennika UV.
  • ✅ Zdolność mostkowania mikroszczelin: Wypełnia drobne luzy montażowe wynikające z fazowania szkła lub tolerancji obróbki tokarskiej metalowych elementów złącznych.

Dlaczego gęsty fotopolimer UV przewyższa rzadkie kleje kapilarne i tradycyjne metody w meblarstwie szklanym ❓

  • ✅ Montaż okuć bez wiercenia otworów w szkle – wiercenie w taflach szklanych osłabia ich strukturę i generuje ryzyko pęknięcia. Nasz klej do mebli szklanych blatów i półek przenosi obciążenia równomiernie na całej płaszczyźnie metalowego krążka podporowego bez naruszania ciągłości szkła.
  • ✅ Kompensacja różnej rozszerzalności cieplnej szkła i metalu – w przeciwieństwie do ultrarzadkich klejów kapilarnych (20–60 mPas) wymagających zerowej szczeliny, gęsta warstwa o lepkości 1200–2000 mPas tworzy mikrobufor przenoszący naprężenia termiczne między metalową tulejką a taflą szklaną.
  • ✅ Stabilność na krawędziach i płaszczyznach – stosowany jako klej światłoutwardzalny do klejenia szkła ze stalą nierdzewną i aluminium, nie spływa gwałtownie z pionowych ścianek szkła przed przyłożeniem promiennika UV.
  • ✅ Bezrozpuszczalnikowa formuła 100% części stałych – żywica nie ulega skurczowi rozpuszczalnikowemu podczas sieciowania, dzięki czemu pod okrągłym dyskiem ze stali nierdzewnej nie powstają puste przestrzenie powietrzne (tzw. soczewki).

Zastosowanie ⚙️

⚙️ PRODUKCJA I NAPRAWA MEBLI SZKLANYCH (SZKŁO + METAL):

  • Wklejanie metalowych tulejek dystansowych, krążków podporowych i nóg pod szklanymi blatami stołów jadalnianych, stolików kawowych, ław, biurek oraz lad recepcyjnych i sklepowych.
  • Montaż metalowych zawiasów, zamków, gałek, uchwytów oraz wsporników półek ze stali nierdzewnej (Inox), aluminium, mosiądzu i metalu chromowanego bezpośrednio do szyb meblowych i gablotowych (z zachowaniem warunku naświetlania przez przezroczystą taflę szklaną).

⚙️ SZKLARSTWO I ELEMENTY DEKORACYJNE (SZKŁO + SZKŁO):

  • Klejenie konstrukcyjne i dekoracyjne grubego szkła ze szkłem (w tym szkła fazowanego, szlifowanego oraz szkła o drobnych tolerancjach płaskości) przy budowie regałów szklanych, podstaw, kolumn ekspozycyjnych oraz elementów architektury wnętrz.

WAŻNE INFORMACJE TECHNICZNE (Wymogi technologiczne procesów UV dla szkła i metalu) ‼️

Trwałe połączenie szkła z metalem przy użyciu kleju światłoutwardzalnego wymaga bezwzględnego przestrzegania zasad fizyki optycznej oraz przygotowania termicznego powierzchni:

  • ‼️ 1. WYMAGANE PARAMETRY PROMIENNIKA (FALA UV-A 365 NM / NATĘŻENIE MIN. 6 MW/CM² – ODPOWIEDNIK MIN. 3W–5W LED UV):
    Fotopolimer nie wysycha samoczynnie na powietrzu – sieciowanie zachodzi wyłącznie pod wpływem celowanego promieniowania ultrafioletowego. Im wyższa moc promiennika w wymaganym pasmie widmowym, tym krótszy jest czas utwardzania:
    ✅ Wymagane parametry urządzenia: Promiennik lub lampa UV emitująca falę o długości dokładnie 365 nm (pasmo UV-A), zapewniająca na powierzchni złącza natężenie napromienienia minimum 6 mW/cm². W przeliczeniu na parametry handlowe sprzętu warsztatowego (przy naświetlaniu z odległości 2–5 cm) odpowiada to punktowym latarkom i promiennikom LED UV 365 nm o mocy znamionowej minimum 3W–5W (optymalnie 10W–20W) lub lampom świetlówkowym/matrycowym UV-A 365 nm o mocy minimum 36W.
    ✅ Urządzenia niekompatybilne: Testery banknotów o mocy poniżej 1W, wskaźniki diodowe oraz lampy kosmetyczne pracujące w wyższym pasmie 395–405 nm (światło fioletowe widzialne), a także standardowe oświetlenie LED nie wzbudzają fotoinicjatorów 365 nm i nie utwardzą kleju.
  • ‼️ 2. ZJAWISKO INHIBICJI TLENOWEJ (LEPKA WYPŁYWKA WOKÓŁ OKUCIA – FALA 365 NM VS 220–260 NM):
    W technologii fotopolimerów akrylanowych tlen atmosferyczny hamuje proces sieciowania rodnikowego na samej powierzchni kleju stykającej się z powietrzem:
    ✅ Pasmo 365 nm (UV-A – Polimeryzacja wgłębna): Promieniowanie 365 nm przenika przez szybę do wnętrza szczeliny pod metalowym okuciem (gdzie nie ma dostępu tlenu) i w 100% utwardza klej między szkłem a metalem, odpowiadając za pełną wytrzymałość mechaniczną połączenia.
    ✅ Pasmo 220–260 nm (UV-C – Polimeryzacja powierzchniowa): Utwardzenie zewnętrznego filmu kleju w obecności tlenu wymaga twardego promieniowania przemysłowego UV-C (220–260 nm), które nie występuje w ręcznych lampach warsztatowych ze względów bezpieczeństwa BHP. W rezultacie po naświetleniu lampą 365 nm zewnętrzna wypływka kleju wokół metalowego krążka pozostaje lepka i tłusta. Jest to prawidłowe zjawisko fizykochemiczne, a nie wada produktu.
    ✅ Rozwiązanie technologiczne: Po utwardzeniu wnętrza złącza promiennikiem 365 nm należy przetrzeć i zmyć lepką wypływkę zewnętrzną wokół okucia za pomocą czystego alkoholu izopropylowego (IPA). Złącze pod spodem jest całkowicie twarde i suche.
  • ‼️ 3. FIZYKA PRZENIKANIA ŚWIATŁA UV (MINIMUM JEDNA POWIERZCHNIA PRZEPUSZCZAJĄCA UV):
    Promieniowanie UV-A 365 nm musi dotrzeć bezpośrednio do całej powierzchni kleju:
    ✅ Układ Szkło + Szkło: Promienie UV przenikają swobodnie przez obie tafle szklane.
    ✅ Układ Szkło + Metal: Metal całkowicie blokuje promieniowanie UV – naświetlanie należy zawsze prowadzić od strony przezroczystej tafli szklanej.
    ✅ Układ Metal + Metal: Klejenie dwóch elementów metalowych klejem UV jest technologicznie niemożliwe (światło nie dotrze do wnętrza złącza). Należy również unikać klejenia przez szkło laminowane z folią blokującą UV, szkło silnie przyciemniane w masie oraz przez warstwę nieprzezroczystego lakieru (np. Lacobel).
  • ‼️ 4. ODPAROWANIE WILGOCI KONDENSACYJNEJ ZE SZKŁA I METALU (KLUCZ DO TRWAŁOŚCI NA LATA):
    Szkło krzemianowe oraz metale w temperaturze pokojowej wiążą na swojej powierzchni niewidoczną, molekularną warstwę wilgoci z powietrza atmosferycznego. Nałożenie fotopolimeru UV na chłodną, zawilgoconą taflę powoduje osłabienie wiązania adhezyjnego i ryzyko odpadnięcia metalowej nogi po kilku dniach.
    ✅ Rozwiązanie: Po odtłuszczeniu alkoholem IPA, tuż przed nałożeniem kleju, strefę klejenia na szkle oraz metalowe okucie należy delikatnie podgrzać strumieniem ciepłego powietrza (np. opalarką z regulacją lub suszarką do temperatury ok. +30°C / +40°C) w celu odparowania wilgoci kondensacyjnej, a po ostygnięciu do temperatury pokojowej niezwłocznie zaaplikować klej.
  • ‼️ 5. ZAKAZ STOSOWANIA DOMOWYCH PŁYNÓW DO MYCIA SZYB:
    Do czyszczenia szkła przed klejeniem UV kategorycznie nie wolno używać gospodarczych płynów do mycia okien – zawierają one środki powierzchniowo czynne, glikole i silikony nabłyszczające, które tworzą warstwę antyadhezyjną. Do odtłuszczania szkła i metalu należy stosować wyłącznie czysty alkohol izopropylowy (IPA).

Warto dokupić ⚙️

  • ⭐ Odtłuszczacz IPA (Alkohol Izopropylowy 500ml): Niezbędny w warsztacie szklarskim i meblowym: zapewnia chemicznie czyste odtłuszczenie tafli szklanej oraz stali nierdzewnej i aluminium przed nałożeniem fotopolimeru (bez smug i silikonów) oraz służy do szybkiego zmycia lepkiej wypływki (warstwy inhibicji tlenowej) wokół metalowego okucia po zakończeniu naświetlania lampą 365 nm.

Instrukcja użycia (Krok po kroku) ⚙️

  • ⚙️ 1. Przygotowanie i osuszenie termiczne podłoża: Powierzchnię klejenia metalowego okucia delikatnie zmatowić drobnym materiałem ściernym. Szkło oraz metal dokładnie odtłuścić alkoholem izopropylowym (IPA). Następnie wygrzać strefę klejenia na szkle i metalu ciepłym powietrzem (do ok. +30°C / +40°C), aby odparować wilgoć kondensacyjną, i odczekać chwilę do wyrównania temperatury.
  • ⚙️ 2. Aplikacja fotopolimeru: Założyć rękawiczki ochronne nitrylowe. Nałożyć odpowiednią porcję gęstego kleju UV (lepkość 1200–2000 mPas) na środek metalowego krążka lub na krawędź szkła, unikając napowietrzenia żywicy.
  • ⚙️ 3. Pozycjonowanie i wstępne naświetlenie: Przyłożyć metalowy element do tafli szklanej i docisnąć kolistym ruchem, aby klej równomiernie wypełnił całą przestrzeń pod okuciem bez pęcherzyków powietrza. Naświetlić złącze przez szybę promiennikiem UV-A 365 nm (min. 6 mW/cm²) przez około 5–10 sekund w celu wstępnego unieruchomienia detalu.
  • ⚙️ 4. Pełne utwardzanie wgłębne: Kontynuować naświetlanie przez przezroczyste szkło z odległości 2–5 cm przez kolejne 30–60 sekund (zależnie od mocy promiennika LED UV min. 3W–5W i grubości tafli szklanej) aż do osiągnięcia pełnej wytrzymałości konstrukcyjnej.
  • ⚙️ 5. Usunięcie warstwy inhibicji tlenowej: Po zakończeniu naświetlania przetrzeć obwód metalowego okucia ściereczką bezpyłową nasączoną alkoholem izopropylowym (IPA), zmywając zewnętrzną, lepką wypływkę kleju.

Specyfikacja techniczna ⚙️

  • Kolor po utwardzeniu: bezbarwny (przezroczysty)
  • Pojemność: 50ml
  • Konsystencja robocza: gęsta ciecz
  • Lepkość dynamiczna: 1200–2000 mPas
  • Mechanizm polimeryzacji: promieniowanie UV-A (długość fali 365 nm)
  • Wymagane natężenie oświetlenia UV: min. 6 mW/cm² (promiennik LED UV 365 nm min. 3W–5W / świetlówka UV 365 nm min. 36W)
  • Obsługiwane materiały: szkło + metal (stal nierdzewna Inox, aluminium, mosiądz, chrom) oraz szkło + szkło (wymagane naświetlanie przez przezroczyste szkło)

FAQ – Najczęściej zadawane pytania ❓

  • Dlaczego przy klejeniu szkła z metalem przynajmniej jedna strona musi przepuszczać światło UV (naświetlanie zawsze przez szkło, brak możliwości klejenia metalu z metalem)❓
    Fotopolimer sieciuje wyłącznie w miejscach, do których dociera wiązka promieniowania ultrafioletowego o długości fali 365 nm. Ponieważ metal jest całkowicie nieprzepuszczalny dla światła, podczas wklejania metalowej nogi lub uchwytu do blatu promiennik UV przykłada się z drugiej strony bezpośrednio do przezroczystej tafli szklanej. Z tego samego powodu klejem UV nie można skleić ze sobą dwóch elementów metalowych (Metal + Metal) ani przykleić metalu do szkła pokrytego nieprzezroczystym lakierem.
  • Dlaczego przed nałożeniem kleju UV na szkło i metal należy odparować z powierzchni wilgoć kondensacyjną (delikatne podgrzanie)❓
    Na powierzchni szkła oraz metalu w warunkach pokojowych zawsze znajduje się niewidoczna gołym okiem, mikroskopijna warstwa zaadsorbowanej pary wodnej z powietrza. Wilgoć ta działa jak bariera oddzielająca fotopolimer od struktury krzemianowej szkła. Delikatne podgrzanie miejsca klejenia suszarką lub opalarką (do ok. +30°C / +40°C) po odtłuszczeniu alkoholem IPA odparowuje tę wilgoć i wielokrotnie zwiększa wieloletnią trwałość połączenia.
  • W jakich pracach szklarskich i meblowych gęsty klej UV do szkła i metalu przewyższa rzadkie kleje kapilarne❓
    Rzadkie kleje kapilarne (o lepkości 20–60 mPas) służą do wpuszczania w idealnie spasowane na styk krawędzie cienkich witryn szklanych. Przy wklejaniu toczonych krążków ze stali nierdzewnej pod blat stołu, montażu zawiasów oraz klejeniu grubego szkła fazowanego występują minimalne odchylenia płaskości. Gęsty klej o lepkości 1200–2000 mPas wypełnia te mikroszczeliny, nie wypływa gwałtownie spod okucia i zapewnia 100% powierzchni styku.
  • Dlaczego do trwałego sklejenia szkła z metalem wymagana jest lampa UV-A 365 nm o mocy min. 6 mW/cm² (min. 3W–5W LED UV) i dlaczego nie zadziałają lampy 395–405 nm❓
    Gruba tafla szklanego blatu częściowo tłumi promieniowanie świetlne. Aby zainicjować pełną polimeryzację wgłębną na styku szkła z metalem, niezbędny jest promiennik emitujący falę dokładnie 365 nm (pasmo UV-A) o gęstości mocy min. 6 mW/cm² (co odpowiada warsztatowym latarkom i promiennikom LED UV 365 nm o mocy znamionowej min. 3W–5W, a optymalnie 10W–20W, lub świetlówkom UV 365 nm min. 36W). Testery banknotów poniżej 1W oraz lampy kosmetyczne (395–405 nm) nie zapewnią usieciowania konstrukcyjnego pod szkłem.
  • Dlaczego nadmiar kleju wokół metalowego krążka pozostaje lepki w kontakcie z powietrzem i jak doczyścić go alkoholem izopropylowym IPA❓
    Zjawisko to wynika z inhibicji tlenowej: tlen z powietrza hamuje utwardzanie zewnętrznej warstewki kleju wyciśniętej poza obrys metalowego krążka (jej utwardzenie w obecności tlenu wymagałoby przemysłowego promiennika UV-C 220–260 nm). Pod metalowym krążkiem – gdzie tlen nie ma dostępu – klej naświetlony przez szybę falą 365 nm twardnieje w 100%. Wystarczy po naświetleniu przetrzeć obwód okucia ściereczką z alkoholem izopropylowym (IPA), aby zmyć lepką wypływkę i uzyskać całkowicie czyste złącze.
  • Jak przygotować szybę ze szkła hartowanego lub zwykłego float oraz stal nierdzewną przed nałożeniem gęstego kleju UV❓
    Powierzchnię styku na metalowym okuciu (stali nierdzewnej, aluminium, mosiądzu) warto delikatnie zmatowić drobnoziarnistą włókniną ścierną. Następnie zarówno metal, jak i szkło (float lub hartowane) należy dokładnie odtłuścić czystym alkoholem izopropylowym IPA (nie wolno używać domowych płynów do mycia szyb zawierających silikony!), odparować wilgoć kondensacyjną ciepłym powietrzem i zaaplikować klej.

Bezpieczeństwo i Magazynowanie ⭐

  • ✅ Bezpieczeństwo pracy: Podczas aplikacji fotopolimeru oraz pracy z promiennikiem UV stosować rękawiczki ochronne nitrylowe oraz okulary ochronne z filtrem UV-A (chronić wzrok i skórę przed bezpośrednią ekspozycją na wiązkę 365 nm). Unikać kontaktu nieutwardzonej żywicy ze skórą i oczami, pracować w dobrze wentylowanym pomieszczeniu. Przechowywać poza zasięgiem dzieci.
  • ⭐ Warunki magazynowania: Przechowywać w oryginalnym, światłoszczelnym opakowaniu w suchym i zaciemnionym miejscu, w temperaturze od +5°C do +25°C.
  • ‼️ Ochrona przed ekspozycją na światło: Chronić otwarte opakowanie oraz końcówkę dozującą przed dostępem światła słonecznego i promieniowania UV, które inicjują przedwczesną polimeryzację żywicy w dozowniku.

⭐ Ważne Informacje ⭐

Produkt może być wykorzystywany wyłącznie przez przeszkolony personel w wyspecjalizowanych zakładach! Nasze instrukcje obsługi, instrukcje obróbki, dane dotyczące produktu lub mocy oraz pozostałe treści techniczne są tylko ogólnymi instrukcjami; opisują wyłącznie właściwości naszych produktów (informacje dotyczące wartości / ustalone wartości w momencie produkcji) i wydajność, ale nie stanowią zapewnienia w rozumieniu kodeksu cywilnego. Z powodu różnorodności zastosowań danego produktu i określonych specjalnych warunków (np. parametry obróbki, właściwości materiału itp.), użytkownik jest zobowiązany do przeprowadzenia własnych prób; nasze bezpłatne doradztwo w zakresie techniki zastosowań udzielane w formie ustnej lub pisemnej oraz wyniki prób nie są wiążące.


Podmiot odpowiedzialny za ten produkt na terytorium UE: Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Podmiot odpowiedzialny:
Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Producent:
Budfix, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Opinie klientów zobacz: wszystkie opinie

Twoja opinia może być pierwsza.

Pokazuje 0-0 z 0 opinii
zobacz także