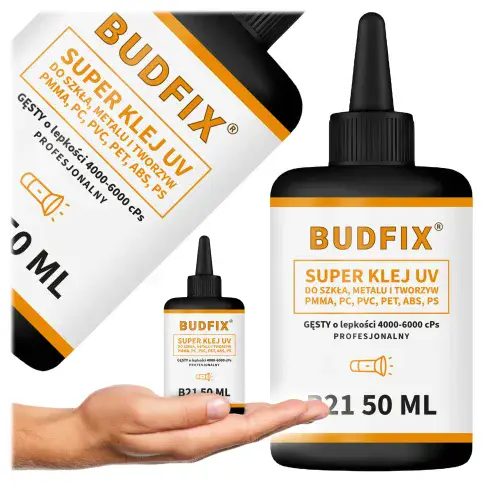
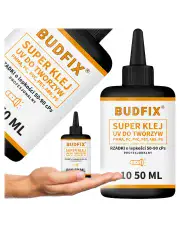
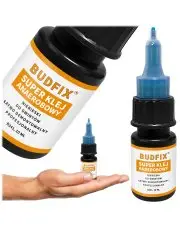
Klej UV Żelowy Do Łączenia Tworzyw Ze Szkłem I Metalem 4000-6000 cps B21 50ml

109,99 zł
wysyłka Czas wysyłki: Produkt produkowany tylko pod zamówienie! Przed złożeniem zamówienia prosimy o kontakt mailowy w celu ustalenia terminu realizacji.

ORLEN PACZKA

✅ Paczka do gabarytu C - 9,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 100 zł.

INPOST PACZKOMATY:

✅ Paczka do gabarytu C - 14,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 175 zł.

INPOST PACZKOMATY POBRANIE:

✅ Paczka do gabarytu C - 22,50 zł. brutto

INPOST KURIER:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

INPOST KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD KURIER STANDARD:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

DPD KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD ODBIÓR W PUNKCIE PICKUP:

✅  Paczka do 20 kg - 17,50 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 400 zł.


UWAGA!

NIE PROWADZIMY SPRZEDAŻY STACJONARNEJ, ANI ODBIORÓW OSOBISTYCH.

Orientacyjny czas realizacji zamówienia podajemy przy każdej pozycji.

W przypadku uzupełnionego stanu magazynowego zamówienia są realizowane w ciągu 2 dni roboczych.

W przypadku konieczności docięcia produktu lub produktu na zamówienie czas realizacji wynosi od 3 do 10 dni roboczych.

O terminie ralizacji zostaną Państwo poinformowani mailowo.


Podziel się:
Ocena: 0 na 10 (opinii: 0) DODAJ OPINIĘ

Klej UV Żelowy Do Łączenia Tworzyw Ze Szkłem I Metalem 4000-6000 cps B21 50ml

  • Szukasz bardzo gęstego, krystalicznie przezroczystego fotopolimeru żelowego o lepkości 4000–6000 cps do konstrukcyjnego łączenia materiałów różnoimiennych: tworzyw sztucznych (PMMA, PC, PVC, PET, ABS, PS) ze szkłem oraz metalem❓
  • Potrzebujesz specjalistycznego kleju utwardzanego promieniowaniem UV-A (365 nm), który nie spływa z powierzchni pionowych przy wklejaniu metalowych zawiasów, zamków i okuć do drzwiczek gablot oraz wypełnia szerokie szczeliny montażowe❓

Jednoskładnikowy klej uv żelowy do tworzyw szkła i metalu b21 w butelce 50ml to bezbarwna, wysokolepka żywica światłoutwardzalna o lepkości dynamicznej 4000–6000 cps (mPas), zaprojektowana do wymagających połączeń hybrydowych (mieszanych). Produkt łączy w jednej formule wysoką adhezję do trzech odmiennych grup materiałowych: polimerów termoplastycznych, szkła krzemianowego oraz metali. Proces sieciowania zachodzi wyłącznie pod wpływem ekspozycji na promieniowanie ultrafioletowe w pasmie UV-A o długości fali 365 nm kierowane przez element przepuszczający światło (szybkość polimeryzacji rośnie proporcjonalnie do mocy zastosowanego promiennika). Po utwardzeniu tworzy optycznie czyste, odporne na drgania i rozszerzalność cieplną połączenie konstrukcyjne.


Najważniejsze parametry techniczne ⚙️

  • ✅ Bardzo wysoka lepkość żelowa (4000–6000 cps): Gęsta konsystencja syropu utrzymuje klej w miejscu aplikacji na płaszczyznach pionowych i sufitowych oraz pozwala na wypełnianie znacznych luzów technologicznych.
  • ✅ Potrójny profil adhezyjny (Tworzywa + Szkło + Metal): Zapewnia trwałe wiązanie konstrukcyjne pomiędzy tworzywami (PMMA, PC, PVC, PET, ABS, PS), szkłem oraz stalą nierdzewną (Inox), aluminium, mosiądzem i chromem.
  • ✅ Kompensacja naprężeń termicznych: Usieciowana warstwa wykazuje elastyczność pozwalającą na bezpieczne przenoszenie różnic w rozszerzalności cieplnej pomiędzy tworzywem sztucznym a szkłem i metalem.
  • ✅ Pełna przejrzystość optyczna: Po polimeryzacji tworzy całkowicie bezbarwne złącze pozbawione białych nalotów i zmętnień.
  • ✅ Utwardzanie na żądanie w pasmie UV-A (365 nm): Nieograniczony czas otwarty przed włączeniem promiennika UV pozwala na dokładne ustawienie zawiasów, zamków lub kloszy w gniazdach montażowych.

Dlaczego żelowy fotopolimer UV B21 (4000–6000 cps) przewyższa rzadkie kleje UV przy łączeniu materiałów mieszanych ❓

  • ✅ Brak spływania z pionowych ścianek i drzwiczek – rzadkie kleje kapilarne natychmiast spływają z pionowych tafli przed włączeniem lampy. Jako bardzo gęsty klej uv 4000-6000 cps do powierzchni pionowych, wariant B21 pozostaje dokładnie w miejscu nałożenia i pozwala na wygodny montaż okuć na stojących konstrukcjach.
  • ✅ Odporność na pękanie przy zmianach temperatury – tworzywa sztuczne rozszerzają się pod wpływem ciepła kilkukrotnie mocniej niż szkło i stal, co przy sztywnych klejach prowadzi do odspojenia. Nasz elastyczny klej uv do materiałów o różnej rozszerzalności cieplnej działa jak bufor absorbujący naprężenia ścinające i wibracje.
  • ✅ Trwały montaż okuć bez wiercenia – stosowany jako klej uv do wklejania metalowych zawiasów i zamków do tworzyw i szkła, eliminuje konieczność wiercenia otworów osłabiających cienkie drzwiczki z pleksi, poliwęglanu czy szkła.
  • ✅ Bezrozpuszczalnikowa formuła 100% części stałych – żywica nie kurczy się i nie zapada podczas sieciowania, wypełniając głębokie rowki obudów oraz tolerancje wymiarowe łączonych detali.

Zastosowanie ⚙️

⚙️ POŁĄCZENIA MIESZANE (TWORZYWA SZTUCZNE + SZKŁO + METAL) I MONTAŻ OKUĆ:

  • Wklejanie metalowych zawiasów, zamków gablotowych, uchwytów, gałek, magnesów i tulejek dystansowych (ze stali nierdzewnej, aluminium, mosiądzu, chromu) bezpośrednio do drzwiczek i ścianek wykonanych z pleksi (PMMA), poliwęglanu (PC), PET, PVC oraz szkła.
  • Konstrukcyjne łączenie tafli szklanych z elementami, profilami i uchwytami z tworzyw sztucznych (PMMA, PC, ABS, PVC, PET, PS) w meblarstwie, chłodnictwie, branży oświetleniowej i reklamowej (z zachowaniem warunku naświetlania przez element przepuszczający UV 365 nm).

⚙️ KLEJENIE W PIONIE, WKLEJANIE KLOSZY W OBUDOWY I WYPEŁNIANIE SZCZELIN:

  • Wklejanie i uszczelnianie przezroczystych kloszy (z poliwęglanu PC, pleksi PMMA lub szkła) w głębokie rowki korpusów i obudów wykonanych z tworzywa ABS lub PC (gdzie promieniowanie UV 365 nm dociera do żelu przez przezroczysty rant klosza).
  • Klejenie grubych płyt i bloków z tworzyw sztucznych posiadających nierówne krawędzie po cięciu oraz montaż elementów na powierzchniach pionowych bez spływania masy.

WAŻNE INFORMACJE TECHNICZNE (Wymogi technologiczne procesów UV dla połączeń mieszanych) ‼️

Prawidłowa polimeryzacja gęstego kleju żelowego UV B21 na styku tworzyw, szkła i metalu wymaga ścisłego przestrzegania poniższych zasad technologicznych:

  • ‼️ 1. WYMAGANE PARAMETRY PROMIENNIKA (FALA UV-A 365 NM / NATĘŻENIE MIN. 6 MW/CM² – ODPOWIEDNIK MIN. 3W–5W LED UV):
    Fotopolimer nie wysycha samoczynnie na powietrzu – sieciowanie zachodzi wyłącznie pod wpływem celowanego promieniowania ultrafioletowego. Im wyższa moc promiennika w wymaganym pasmie widmowym, tym krótszy jest czas utwardzania:
    ✅ Wymagane parametry urządzenia: Promiennik lub lampa UV emitująca falę o długości dokładnie 365 nm (pasmo UV-A), zapewniająca na powierzchni złącza natężenie napromienienia minimum 6 mW/cm². W przeliczeniu na parametry handlowe sprzętu warsztatowego (przy naświetlaniu z odległości 2–5 cm) odpowiada to punktowym latarkom i promiennikom LED UV 365 nm o mocy znamionowej minimum 3W–5W (optymalnie 10W–20W) lub lampom świetlówkowym/matrycowym UV-A 365 nm o mocy minimum 36W.
    ✅ Urządzenia niekompatybilne: Testery banknotów o mocy poniżej 1W, wskaźniki diodowe oraz lampy kosmetyczne pracujące w wyższym pasmie 395–405 nm (światło fioletowe widzialne), a także standardowe oświetlenie LED nie wzbudzają fotoinicjatorów 365 nm i nie utwardzą kleju.
  • ‼️ 2. ZJAWISKO INHIBICJI TLENOWEJ (LEPKA WYPŁYWKA ZEWNĘTRZNA – FALA 365 NM VS 220–260 NM):
    W technologii fotopolimerów akrylanowych tlen atmosferyczny hamuje proces sieciowania rodnikowego na samej powierzchni kleju stykającej się z powietrzem:
    ✅ Pasmo 365 nm (UV-A – Polimeryzacja wgłębna): Promieniowanie 365 nm przenika przez transparentne tworzywo lub szkło do wnętrza szczeliny pod metalowym zawiasem (gdzie nie ma dostępu tlenu) i w 100% utwardza klej między elementami, odpowiadając za pełną wytrzymałość konstrukcyjną połączenia.
    ✅ Pasmo 220–260 nm (UV-C – Polimeryzacja powierzchniowa): Utwardzenie zewnętrznego filmu kleju w obecności tlenu wymaga twardego promieniowania przemysłowego UV-C (220–260 nm), które nie występuje w ręcznych lampach warsztatowych ze względów bezpieczeństwa BHP. W rezultacie po naświetleniu lampą 365 nm zewnętrzna wypływka żelu wokół zawiasu lub krawędzi pozostaje lepka i tłusta. Jest to prawidłowe zjawisko fizykochemiczne, a nie wada produktu.
    ✅ Rozwiązanie technologiczne: Po utwardzeniu wnętrza złącza promiennikiem 365 nm należy przetrzeć i zmyć lepką wypływkę zewnętrzną za pomocą czystego alkoholu izopropylowego (IPA). Złącze pod zmytym filmem powierzchniowym jest całkowicie twarde i suche.
  • ‼️ 3. WARUNEK TRANSMISJI PROMIENIOWANIA UV (MINIMUM JEDNA POWIERZCHNIA PRZEPUSZCZAJĄCA UV):
    Promieniowanie UV-A 365 nm musi dotrzeć bezpośrednio do całej objętości warstwy żelu. Co najmniej jeden z łączonych elementów musi być przezroczysty i przepuszczać falę 365 nm (np. przezroczysta ścianka z pleksi lub szkła, przez którą świecimy na metalowy zawias lub na nieprzezroczysty detal z ABS). Klejenie ze sobą dwóch elementów nieprzepuszczających światła UV (np. Metal + Metal lub Czarny plastik + Metal) jest technologicznie niemożliwe.
  • ‼️ 4. PRZYGOTOWANIE SZKŁA I METALU (ODPAROWANIE WILGOCI) ORAZ PRÓBA NA PŁYTACH PMMA/PC:
    Przy klejeniu udziałem szkła i metalu po odtłuszczeniu alkoholem IPA należy delikatnie podgrzać powierzchnię szkła i metalowego okucia ciepłym powietrzem (do ok. +30°C / +40°C), aby odparować niewidoczną wilgoć kondensacyjną osłabiającą adhezję. Z kolei w przypadku płyt z poliwęglanu (PC) oraz pleksi (PMMA), które mogą zawierać fabryczne filtry blokujące UV lub dodatki antyadhezyjne, przed pracą docelową należy zawsze wykonać próbę utwardzania i przyczepności na skrawku materiału.
  • ‼️ 5. OCHRONA TWORZYW PRZED KOROZJĄ NAPRĘŻENIOWĄ (ZAKAZ ACETONU I PŁYNÓW DO SZYB):
    Tworzyw sztucznych (PMMA, PC, PET, PS) kategorycznie nie wolno odtłuszczać acetonem ani rozpuszczalnikiem nitro, które wywołują siatkę mikropęknięć naprężeniowych (pajęczynkę). Szkła nie wolno myć domowymi płynami do okien zawierającymi silikony. Do odtłuszczania wszystkich łączonych materiałów należy stosować czysty alkohol izopropylowy (IPA).

Warto dokupić ⚙️

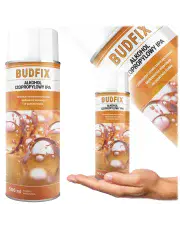
  • ⭐ Odtłuszczacz IPA (Alkohol Izopropylowy 500ml): Niezbędny przy łączeniu materiałów mieszanych: pozwala bezpiecznie odtłuścić tworzywa sztuczne, szkło oraz metalowe zawiasy przed aplikacją żelu B21 bez ryzyka zmatowienia plastiku i pozostawienia silikonowych smug oraz służy do szybkiego zmycia lepkiej wypływki (warstwy inhibicji tlenowej) po zakończeniu naświetlania lampą 365 nm.

Instrukcja użycia (Krok po kroku) ⚙️

  • ⚙️ 1. Przygotowanie powierzchni: Prace prowadzić z dala od bezpośredniego światła słonecznego. Metalowe okucie delikatnie zmatowić włókniną ścierną. Wszystkie łączone elementy (tworzywo, szkło, metal) odtłuścić alkoholem izopropylowym (IPA) i odczekać do jego odparowania (zakaz stosowania acetonu na tworzywach i płynów do okien na szkle!). Przy klejeniu szkła i metalu delikatnie wygrzać powierzchnie ciepłym powietrzem (+30°C / +40°C) w celu usunięcia wilgoci kondensacyjnej.
  • ⚙️ 2. Aplikacja żelu B21 bez pęcherzy powietrza: Założyć rękawiczki ochronne nitrylowe. Trzymając butelkę pionowo dozownikiem w dół, nałożyć porcję gęstego żelu UV B21 (lepkość 4000–6000 cps) na środek metalowego zawiasu lub w rowek montażowy jednostajnym ruchem (nie wstrząsać butelką przed pracą, aby nie napowietrzyć żelu).
  • ⚙️ 3. Złożenie i wstępne unieruchomienie: Przyłożyć element do przezroczystej ścianki z tworzywa lub szkła i lekko docisnąć, aż żel równomiernie wypełni całą płaszczyznę styku. Naświetlić złącze przez przezroczysty materiał promiennikiem UV-A 365 nm przez 5–10 sekund, aby wstępnie zamrozić pozycję detalu.
  • ⚙️ 4. Pełne naświetlanie promiennikiem UV-A 365 nm: Kontynuować naświetlanie przez przezroczysty element z odległości 2–5 cm za pomocą promiennika UV (długość fali 365 nm, natężenie min. 6 mW/cm² – moc znamionowa LED UV min. 3W–5W lub więcej) przez 30–90 sekund w zależności od grubości warstwy żelu.
  • ⚙️ 5. Usunięcie warstwy inhibicji tlenowej: Po zakończeniu polimeryzacji przetrzeć obwód zawiasu lub krawędź złącza ściereczką bezpyłową nasączoną alkoholem izopropylowym (IPA), zmywając zewnętrzną, lepką wypływkę żelu.

Specyfikacja techniczna ⚙️

  • Oznaczenie serii: B21
  • Kolor po utwardzeniu: bezbarwny (przezroczysty)
  • Pojemność: 50ml
  • Konsystencja robocza: bardzo gęsty żel
  • Lepkość dynamiczna: 4000–6000 cps (mPas)
  • Mechanizm polimeryzacji: promieniowanie UV-A (długość fali 365 nm)
  • Wymagane natężenie oświetlenia UV: min. 6 mW/cm² (promiennik LED UV 365 nm min. 3W–5W / świetlówka UV 365 nm min. 36W)
  • Obsługiwane materiały: tworzywa sztuczne (PMMA, PC, PVC, PET, ABS, PS) + szkło + metal (minimum jeden element przepuszczający UV)

FAQ – Najczęściej zadawane pytania ❓

  • Dlaczego żelowy klej UV B21 (4000–6000 cps) potrafi trwale połączyć materiały o różnej rozszerzalności: tworzywo sztuczne ze szkłem oraz metalem❓
    Tworzywa sztuczne (takie jak PMMA, PC czy ABS), szkło oraz metale charakteryzują się zupełnie innymi współczynnikami rozszerzalności termicznej i pracują w różnym stopniu przy wahaniach temperatury. Klej UV B21 tworzy po usieciowaniu warstwę o kontrolowanej elastyczności oraz grubszy film klejowy (dzięki lepkości 4000–6000 cps), który kompensuje wzajemne przesunięcia termiczne i drgania, zapobiegając pękaniu szkła oraz odspajaniu się metalowych okuć od plastiku.
  • Dlaczego przy przyklejaniu metalowego zawiasu lub czarnego detalu ABS do tworzywa i szkła przynajmniej jeden element musi przepuszczać światło UV 365 nm❓
    Reakcja sieciowania fotopolimeru B21 zachodzi wyłącznie w miejscach, do których fizycznie dociera wiązka promieniowania UV-A o długości fali 365 nm. Ponieważ metal oraz barwione w masie tworzywo ABS nie przepuszczają światła, naświetlanie należy zawsze prowadzić z drugiej strony – bezpośrednio przez przezroczystą ściankę drzwiczek z pleksi (PMMA), poliwęglanu (PC) lub szkła. Sklejenie dwóch elementów nieprzezroczystych (np. metalowego zawiasu z czarną płytą ABS) za pomocą kleju UV jest niemożliwe.
  • Jak wysoka lepkość 4000–6000 cps umożliwia montaż okuć i wypełnianie szerokich szczelin na pionowych powierzchniach bez spływania kleju❓
    Lepkość na poziomie 4000–6000 cps nadaje żywicy B21 gęstą, żelową konsystencję. Dzięki temu po nałożeniu kleju na pionową taflę gabloty lub w głęboki rowek obudowy masa nie spływa pod wpływem grawitacji przed przyłożeniem detalu i włączeniem promiennika UV. Pozwala to również na mostkowanie szerokich szczelin montażowych oraz nierówności pomiędzy sztywnymi materiałami.
  • Dlaczego do pełnego usieciowania grubej warstwy żelu B21 konieczny jest promiennik UV-A 365 nm o mocy min. 6 mW/cm² (min. 3W–5W LED UV)❓
    Aby promieniowanie ultrafioletowe przeniknęło przez ściankę szkła lub tworzywa i w 100% utwardziło grubą warstwę gęstego żelu B21 aż do powierzchni metalu, źródło światła musi emitować falę dokładnie 365 nm (pasmo UV-A) o natężeniu minimum 6 mW/cm² (co w praktyce warsztatowej odpowiada promiennikom i latarkom LED UV 365 nm o mocy znamionowej min. 3W–5W, a optymalnie 10W–20W, lub świetlówkom UV-A 365 nm min. 36W). Testery banknotów poniżej 1W oraz lampy kosmetyczne (395–405 nm) nie utwardzą żelu konstrukcyjnego.
  • Dlaczego zewnętrzna wypływka gęstego żelu B21 wokół zawiasu pozostaje lepka po naświetleniu (inhibicja tlenowa) i jak zmyć ją alkoholem IPA❓
    Zjawisko to wynika z inhibicji tlenowej: tlen atmosferyczny blokuje sieciowanie cieniutkiej warstewki kleju wyłącznie na zewnętrznej powierzchni wypływki mającej kontakt z powietrzem (jej utwardzenie w tlenie wymaga przemysłowych promienników UV-C 220–260 nm). Pod zawiasem oraz wewnątrz szczeliny – gdzie tlen nie dociera – żel naświetlony falą 365 nm jest w 100% twardy. Po naświetleniu wystarczy zmyć zewnętrzną, lepką wypływkę wokół okucia za pomocą ściereczki nasączonej czystym alkoholem izopropylowym (IPA).
  • Jak nakładać gęsty klej o lepkości 4000–6000 cps z dozownika, aby nie wprowadzić pęcherzy powietrza w warstwę klejenia❓
    Przed aplikacją gęstego żelu B21 nie należy wstrząsać butelką. Przed rozpoczęciem nakładania warto ustawić butelkę pionowo dozownikiem w dół i delikatnie ścisnąć, aż w samym czubku dyszy pojawi się ciągły słupek żywicy bez powietrza. Klej należy wyciskać jednostajnym naciskiem w centralnym punkcie łączonego elementu (np. na środku metalowego zawiasu), a po przyłożeniu do szkła lub pleksi docisnąć detal kolistym ruchem, aby fala gęstego żelu równomiernie rozpłynęła się od środka ku krawędziom, wypychając powietrze na zewnątrz.

Bezpieczeństwo i Magazynowanie ⭐

  • ✅ Bezpieczeństwo pracy: Podczas aplikacji fotopolimeru oraz pracy z promiennikiem UV stosować rękawiczki ochronne nitrylowe oraz okulary ochronne z filtrem UV-A (chronić wzrok i skórę przed bezpośrednią ekspozycją na wiązkę 365 nm). Unikać kontaktu nieutwardzonej żywicy ze skórą i oczami, pracować w dobrze wentylowanym pomieszczeniu. Przechowywać poza zasięgiem dzieci.
  • ⭐ Warunki magazynowania: Przechowywać w oryginalnym, światłoszczelnym opakowaniu w suchym i zaciemnionym miejscu, w temperaturze od +5°C do +25°C.
  • ‼️ Ochrona przed ekspozycją na światło: Chronić otwarte opakowanie oraz końcówkę dozującą przed dostępem światła słonecznego i promieniowania UV, które inicjują przedwczesną polimeryzację żywicy w dozowniku.

⭐ Ważne Informacje ⭐

Produkt może być wykorzystywany wyłącznie przez przeszkolony personel w wyspecjalizowanych zakładach! Nasze instrukcje obsługi, instrukcje obróbki, dane dotyczące produktu lub mocy oraz pozostałe treści techniczne są tylko ogólnymi instrukcjami; opisują wyłącznie właściwości naszych produktów (informacje dotyczące wartości / ustalone wartości w momencie produkcji) i wydajność, ale nie stanowią zapewnienia w rozumieniu kodeksu cywilnego. Z powodu różnorodności zastosowań danego produktu i określonych specjalnych warunków (np. parametry obróbki, właściwości materiału itp.), użytkownik jest zobowiązany do przeprowadzenia własnych prób; nasze bezpłatne doradztwo w zakresie techniki zastosowań udzielane w formie ustnej lub pisemnej oraz wyniki prób nie są wiążące.


Podmiot odpowiedzialny za ten produkt na terytorium UE: Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Podmiot odpowiedzialny:
Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Producent:
Budfix, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Opinie klientów zobacz: wszystkie opinie

Twoja opinia może być pierwsza.

Pokazuje 0-0 z 0 opinii
zobacz także