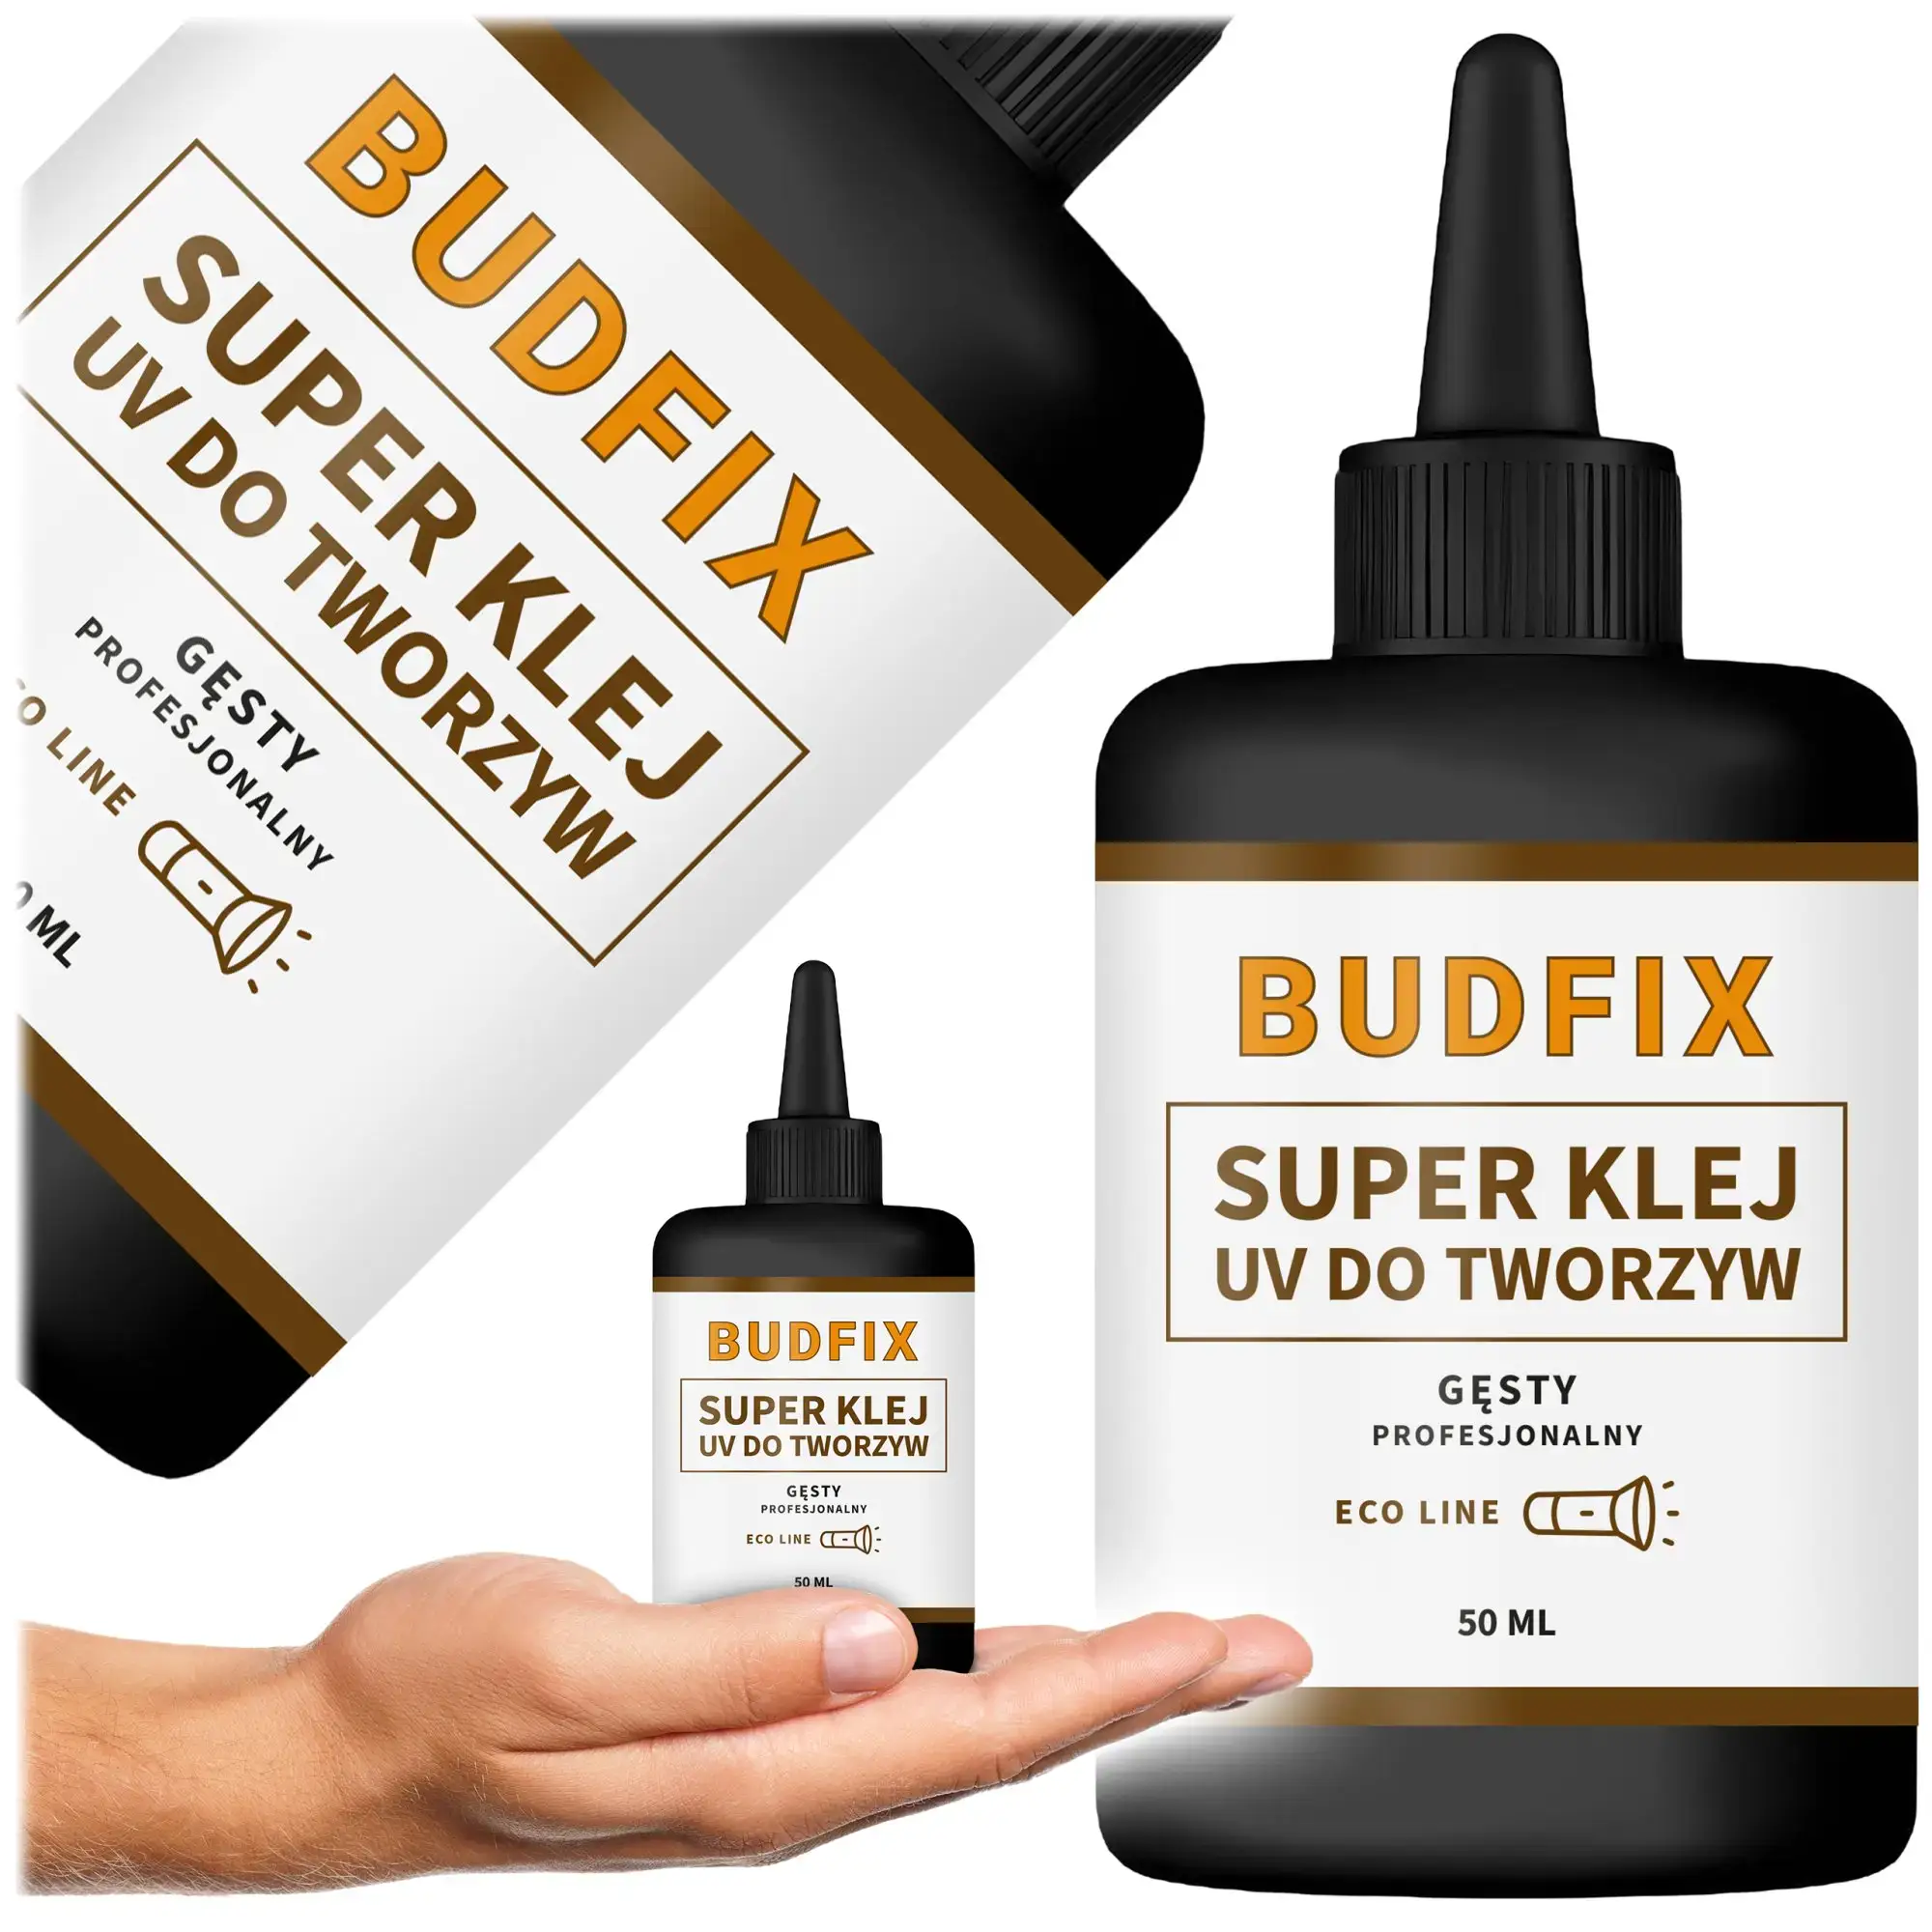
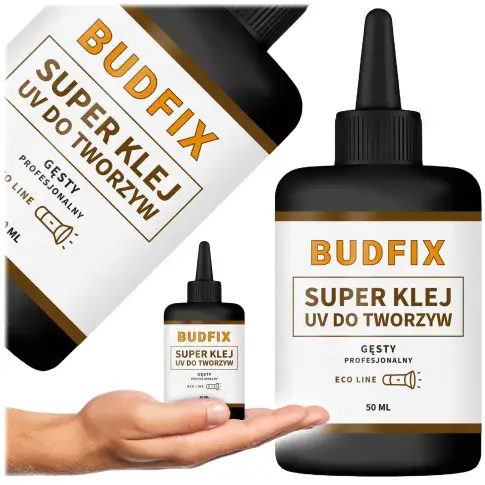
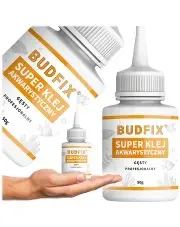
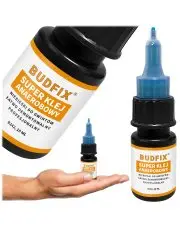
Klej UV Gęsty Do Plexi Pleksi Tworzyw Sztucznych PMMA Bezbarwny 50ml

59,99 zł
wysyłka Czas wysyłki: 2-3 dni robocze

ORLEN PACZKA

✅ Paczka do gabarytu C - 9,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 100 zł.

INPOST PACZKOMATY:

✅ Paczka do gabarytu C - 14,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 175 zł.

INPOST PACZKOMATY POBRANIE:

✅ Paczka do gabarytu C - 22,50 zł. brutto

INPOST KURIER:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

INPOST KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD KURIER STANDARD:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

DPD KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD ODBIÓR W PUNKCIE PICKUP:

✅  Paczka do 20 kg - 17,50 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 400 zł.


UWAGA!

NIE PROWADZIMY SPRZEDAŻY STACJONARNEJ, ANI ODBIORÓW OSOBISTYCH.

Orientacyjny czas realizacji zamówienia podajemy przy każdej pozycji.

W przypadku uzupełnionego stanu magazynowego zamówienia są realizowane w ciągu 2 dni roboczych.

W przypadku konieczności docięcia produktu lub produktu na zamówienie czas realizacji wynosi od 3 do 10 dni roboczych.

O terminie ralizacji zostaną Państwo poinformowani mailowo.


Podziel się:
Ocena: 0 na 10 (opinii: 0) DODAJ OPINIĘ

Klej UV Gęsty Do Plexi Pleksi Tworzyw Sztucznych PMMA Bezbarwny 50ml

  • Szukasz gęstego, krystalicznie przezroczystego fotopolimeru o lepkości 2500–5000 mPas do klejenia płyt, rur i formatek z pleksi (PMMA) oraz tworzyw sztucznych, który wypełnia nierówności po cięciu i nie spływa z krawędzi❓
  • Potrzebujesz bezbarwnego kleju utwardzanego promieniowaniem UV-A (365 nm) do trwałego i estetycznego łączenia elementów z PMMA, twardego PVC, PET oraz PUR bez białych nalotów i widocznej linii klejenia❓

Jednoskładnikowy klej uv do plexi w butelce 50ml to bezbarwna, wysokolepka żywica światłoutwardzalna (2500–5000 mPas), przeznaczona do klejenia oraz wypełniania szczelin montażowych w transparentnych tworzywach sztucznych. Proces polimeryzacji inicjowany jest wyłącznie poprzez ekspozycję na promieniowanie ultrafioletowe w pasmie UV-A o długości fali 365 nm (szybkość sieciowania wzrasta wraz z mocą zastosowanego promiennika). Ten gęsty klej uv do pleksi i tworzyw sztucznych 50ml utrzymuje się na pionowych i ukośnych krawędziach przed naświetleniem, kompensuje tolerancje wymiarowe łączonych detali i po utwardzeniu tworzy optycznie czyste złącze o wysokiej wytrzymałości.


Najważniejsze parametry techniczne ⚙️

  • ✅ Wysoka lepkość dynamiczna (2500–5000 mPas): Gęsta konsystencja zapobiega niekontrolowanemu wypływaniu masy ze szczeliny i umożliwia precyzyjną aplikację na powierzchniach pionowych.
  • ✅ Zdolność wypełniania szczelin i nierówności: Mostkuje mikroszczeliny oraz ślady po cięciu mechanicznym i frezowaniu krawędzi płyt z tworzyw sztucznych.
  • ✅ Pełna transparentność optyczna: Po usieciowaniu tworzy bezbarwne, niewidoczne złącze, które nie zaburza transmisji światła w konstrukcjach z bezbarwnej pleksi.
  • ✅ Utwardzanie na żądanie w pasmie UV-A (365 nm): Nieograniczony czas na dokładne spozycjonowanie i dociśnięcie elementów przed włączeniem źródła światła UV.
  • ✅ Szeroki profil adhezyjny do tworzyw: Przeznaczony do łączenia polimetakrylanu metylu (PMMA / pleksi), polichlorku winylu (PVC), politereftalanu etylenu (PET) oraz poliuretanu (PUR), pod warunkiem że co najmniej jeden z łączonych elementów przepuszcza promieniowanie UV.

Dlaczego gęsty fotopolimer UV przewyższa rzadkie kleje kapilarne i kleje cyjanoakrylowe ❓

  • ✅ Skuteczne klejenie krawędzi niewypolerowanych – rzadkie kleje kapilarne wymagają idealnie gładkich, polerowanych diamentowo krawędzi spasowanych na zero. Nasz klej uv wypełniający szczeliny w pleksi o lepkości 2500–5000 mPas wypełnia luzy montażowe na krawędziach ciętych piłą lub frezem, zapewniając pełny styk na całej powierzchni złącza.
  • ✅ Brak białego nalotu (brak efektu oszronienia pleksi) – kleje cyjanoakrylowe parują podczas wiązania i pozostawiają na przezroczystej pleksi nieusuwalny, biały nalot wokół krawędzi. Jako bezbarwny klej światłoutwardzalny do pmma pvc pet pur, produkt utwardza się bez parowania i zachowuje krystaliczną czystość tworzywa.
  • ✅ Pełna kontrola czasu montażu – klej nie wiąże do momentu włączenia promiennika UV 365 nm, co pozwala na bezstresowe ustawienie kąta prostego i usunięcie ewentualnych pęcherzyków powietrza ze szczeliny.
  • ✅ 100% części stałych (brak rozpuszczalników) – masa nie zawiera rozpuszczalników organicznych, dzięki czemu nie ulega skurczowi po odparowaniu i nie zapada się w szerokich szczelinach.

Zastosowanie ⚙️

⚙️ KLEJENIE PŁYT, RUR I FORMATEK Z PLEKSI (PMMA) ORAZ TWORZYW SZTUCZNYCH:

  • Klejenie konstrukcyjne i montażowe płyt, formatek, bloków, rur oraz prętów z bezbarwnej i transparentnej pleksi (PMMA), twardego PVC, PET oraz PUR w układach krawędziowych (pod kątem 90°), zakładkowych oraz płaszczyznowych.
  • Łączenie elementów z tworzyw sztucznych posiadających drobne nierówności po obróbce skrawaniem lub szczeliny wynikające z tolerancji cięcia.

⚙️ REKLAMA, EKSPOZYTORY I ELEMENTY TECHNICZNE Z TWORZYW:

  • Wykonywanie przezroczystych obudów, osłon, pojemników, stojaków, kieszeni, elementów reklamowych oraz detali technicznych z PMMA, PVC i PET, gdzie wymagana jest wysoka estetyka złącza i praca na pionowych płaszczyznach bez spływania kleju (przy zachowaniu zasady, że przynajmniej jedna z łączonych części przepuszcza promieniowanie UV 365 nm).

WAŻNE INFORMACJE TECHNICZNE (Wymogi technologiczne procesów UV) ‼️

Prawidłowa polimeryzacja klejów światłoutwardzalnych UV wymaga ścisłego przestrzegania parametrów optycznych promiennika oraz zasad przygotowania podłoża:

  • ‼️ 1. WYMAGANE PARAMETRY PROMIENNIKA (FALA UV-A 365 NM / NATĘŻENIE MIN. 6 MW/CM² – ODPOWIEDNIK MIN. 3W–5W LED UV):
    Fotopolimer nie wysycha samoczynnie na powietrzu – sieciowanie zachodzi wyłącznie pod wpływem celowanego promieniowania ultrafioletowego. Im wyższa moc promiennika w wymaganym pasmie widmowym, tym krótszy jest czas utwardzania:
    ✅ Wymagane parametry urządzenia: Promiennik lub lampa UV emitująca falę o długości dokładnie 365 nm (pasmo UV-A), zapewniająca na powierzchni złącza natężenie napromienienia minimum 6 mW/cm². W przeliczeniu na parametry handlowe sprzętu warsztatowego (przy naświetlaniu z odległości 2–5 cm) odpowiada to punktowym latarkom i promiennikom LED UV 365 nm o mocy znamionowej minimum 3W–5W (optymalnie 10W–20W) lub lampom świetlówkowym/matrycowym UV-A 365 nm o mocy minimum 36W.
    ✅ Urządzenia niekompatybilne: Testery banknotów o mocy poniżej 1W, wskaźniki diodowe oraz lampy kosmetyczne pracujące w wyższym pasmie 395–405 nm (światło fioletowe widzialne), a także standardowe oświetlenie LED nie wzbudzają fotoinicjatorów 365 nm i nie utwardzą kleju.
  • ‼️ 2. ZJAWISKO INHIBICJI TLENOWEJ (LEPKA WYPŁYWKA ZEWNĘTRZNA – FALA 365 NM VS 220–260 NM):
    W technologii fotopolimerów akrylanowych tlen atmosferyczny hamuje proces sieciowania rodnikowego na samej powierzchni kleju stykającej się z powietrzem:
    ✅ Pasmo 365 nm (UV-A – Polimeryzacja wgłębna): Promieniowanie 365 nm przenika przez transparentną pleksi lub tworzywo do wnętrza szczeliny (gdzie nie ma dostępu tlenu) i w 100% utwardza klej między łączonymi elementami, odpowiadając za pełną wytrzymałość mechaniczną złącza.
    ✅ Pasmo 220–260 nm (UV-C – Polimeryzacja powierzchniowa): Utwardzenie zewnętrznego filmu kleju w obecności tlenu wymaga twardego promieniowania przemysłowego UV-C (220–260 nm), które nie występuje w ręcznych lampach warsztatowych ze względów bezpieczeństwa BHP. W rezultacie po naświetleniu lampą 365 nm zewnętrzna wypływka kleju wystająca poza obrys szczeliny pozostaje lepka i tłusta. Jest to prawidłowe zjawisko fizykochemiczne, a nie wada produktu.
    ✅ Rozwiązanie technologiczne: Po utwardzeniu wnętrza złącza promiennikiem 365 nm należy przetrzeć i zmyć lepką wypływkę zewnętrzną za pomocą czystego alkoholu izopropylowego (IPA). Złącze pod zmytym filmem powierzchniowym jest całkowicie twarde i suche.
  • ‼️ 3. WARUNEK TRANSMISJI PROMIENIOWANIA UV (MINIMUM JEDNA POWIERZCHNIA PRZEPUSZCZAJĄCA UV):
    Promieniowanie UV-A 365 nm musi dotrzeć bezpośrednio do całej objętości warstwy kleju. Przy łączeniu dwóch elementów co najmniej jeden z nich musi być przezroczysty i przepuszczać falę 365 nm (np. bezbarwna pleksi + bezbarwna pleksi lub bezbarwna pleksi + nieprzezroczyste tworzywo PVC/PET naświetlane od strony bezbarwnej pleksi). Klejenie dwóch materiałów nieprzepuszczających światła UV jest technologicznie niemożliwe.
  • ‼️ 4. DODATKI ANTYADHEZYJNE I STABILIZATORY UV W PŁYTACH PMMA (OBOWIĄZEK PRÓBY):
    Dostępne na rynku płyty z pleksi (PMMA) – w szczególności ekonomiczne płyty ekstrudowane – mogą zawierać w składzie wewnętrzne absorbery (filtry) UV lub dodatki procesowe o charakterze antyadhezyjnym, które obniżają swobodną energię powierzchniową tworzywa. Na tego typu podłożach adhezja kleju może być ograniczona. Przed przystąpieniem do klejenia docelowego należy bezwzględnie wykonać próbę przyczepności i utwardzania na niewidocznym fragmencie materiału.
  • ‼️ 5. OCHRONA PRZED KOROZJĄ NAPRĘŻENIOWĄ (STRESS CRACKING – ZAKAZ ACETONU):
    Elementy z pleksi (PMMA) po cięciu laserowym, frezowaniu lub gięciu na zimno posiadają wysokie naprężenia wewnętrzne. Przemycie takiej krawędzi acetonem lub rozpuszczalnikiem nitro wywołuje natychmiastową siatkę mikropęknięć naprężeniowych (pajęczynkę). Do odtłuszczania należy stosować alkohol izopropylowy (IPA), a nałożony klej UV naświetlić niezwłocznie po złożeniu detali.

Warto dokupić ⚙️

  • ⭐ Odtłuszczacz IPA (Alkohol Izopropylowy 500ml): Niezbędny w technologii UV: pozwala bezpiecznie odtłuścić krawędzie pleksi (PMMA), PVC i PET przed nałożeniem kleju bez ryzyka zmatowienia i pęknięć naprężeniowych oraz służy do szybkiego zmycia lepkiej wypływki (warstwy inhibicji tlenowej) po zakończeniu naświetlania lampą 365 nm.

Instrukcja użycia (Krok po kroku) ⚙️

  • ⚙️ 1. Przygotowanie i weryfikacja krawędzi: Prace wykonywać w pomieszczeniu osłoniętym przed bezpośrednim światłem słonecznym. Łączone powierzchnie z PMMA, PVC, PET lub PUR oczyścić z wiórów i pyłu, odtłuścić alkoholem izopropylowym (IPA) i odczekać do jego całkowitego odparowania (zakaz stosowania acetonu!). Na płytach PMMA o nieznanym składzie wykonać próbę wstępną.
  • ⚙️ 2. Aplikacja gęstego fotopolimeru: Założyć rękawiczki ochronne nitrylowe. Nałożyć równomierne pasmo kleju (lepkość 2500–5000 mPas) na jedną z łączonych krawędzi, prowadząc dozownik płynnym ruchem bez zamykania pęcherzyków powietrza.
  • ⚙️ 3. Złożenie i spozycjonowanie elementów: Złożyć klejone elementy i delikatnie docisnąć, tak aby gęsty klej równomiernie wypełnił całą szerokość szczeliny montażowej.
  • ⚙️ 4. Naświetlanie promiennikiem UV-A 365 nm: Skierować wiązkę promiennika UV (długość fali 365 nm, natężenie min. 6 mW/cm² – moc znamionowa LED UV min. 3W–5W lub więcej) przez przezroczysty element bezpośrednio na złącze z odległości 2–5 cm. Naświetlać na całej długości do pełnego usieciowania kleju.
  • ⚙️ 5. Usunięcie warstwy inhibicji tlenowej: Po zakończeniu polimeryzacji przetrzeć zewnętrzną krawędź złącza ściereczką bezpyłową nasączoną alkoholem izopropylowym (IPA), usuwając lepką wypływkę powstałą w kontakcie z powietrzem.

Specyfikacja techniczna ⚙️

  • Kolor po utwardzeniu: bezbarwny (przezroczysty)
  • Pojemność: 50ml
  • Konsystencja robocza: gęsta ciecz / żel
  • Lepkość dynamiczna: 2500–5000 mPas
  • Mechanizm polimeryzacji: promieniowanie UV-A (długość fali 365 nm)
  • Wymagane natężenie oświetlenia UV: min. 6 mW/cm² (promiennik LED UV 365 nm min. 3W–5W / świetlówka UV 365 nm min. 36W)
  • Obsługiwane materiały: tworzywa PMMA (pleksi), PVC, PET, PUR (minimum jeden element przepuszczający UV)

FAQ – Najczęściej zadawane pytania ❓

  • Kiedy do klejenia pleksi (PMMA) i tworzyw sztucznych należy wybrać gęsty klej UV zamiast rzadkiego kleju kapilarnego❓
    Rzadkie kleje kapilarne (o lepkości 50–100 mPas) wymagają idealnie prostych, polerowanych krawędzi przylegających do siebie bez żadnego luzu. Gęsty klej UV o lepkości 2500–5000 mPas należy wybrać wszędzie tam, gdzie klejone krawędzie płyt z PMMA, PVC lub PET posiadają drobne nierówności po cięciu, występują szczeliny montażowe wymagające wypełnienia lub gdy klej nakładany jest na pionowe ścianki, z których rzadka żywica spłynęłaby przed włączeniem lampy UV.
  • Dlaczego podczas klejenia tworzyw klejem UV przynajmniej jeden z łączonych elementów musi być przezroczysty i przepuszczać promienie UV❓
    Fotopolimer utwardza się wyłącznie wtedy, gdy wiązka promieniowania UV-A o długości fali 365 nm dotrze bezpośrednio do warstwy kleju. Oznacza to, że co najmniej jeden ze sklejanych elementów musi być transparentny dla fali 365 nm. Nie jest możliwe utwardzenie kleju UV zamkniętego pomiędzy dwoma nieprzezroczystymi tworzywami ani pod płytą posiadającą fabryczny filtr blokujący promieniowanie UV (w takim przypadku naświetlanie jest możliwe jedynie od strony otwartej krawędzi bocznej).
  • Dlaczego ten klej UV utwardzi się wyłącznie pod promiennikiem o długości fali 365 nm (min. 6 mW/cm²), a nie pod zwykłą lampą LED lub kosmetyczną❓
    System fotoinicjatorów w tym kleju jest aktywowany ściśle przez promieniowanie UV-A o długości fali 365 nm i wymaga gęstości mocy na poziomie minimum 6 mW/cm² (co odpowiada punktowym promiennikom warsztatowym LED UV 365 nm o mocy elektrycznej min. 3W–5W, a optymalnie 10W–20W, lub świetlówkom UV-A 365 nm min. 36W). Zwykłe oświetlenie LED, testery banknotów poniżej 1W oraz lampy kosmetyczne emitujące pasmo 395–405 nm nie posiadają odpowiedniej długości fali ani energii do zainicjowania polimeryzacji.
  • Jak gęsta konsystencja kleju ułatwia łączenie ciętych lub frezowanych krawędzi pleksi posiadających drobne nierówności❓
    Krawędź płyty pleksi po cięciu piłą tarczową lub frezem posiada mikroskopijne bruzdy i zmatowienia. Gęsta żywica o lepkości 2500–5000 mPas dokładnie wypełnia te zagłębienia bez zapadania się (0% skurczu rozpuszczalnikowego), a ponieważ jej współczynnik załamania światła po utwardzeniu jest zbliżony do PMMA, zmatowiona krawędź wewnątrz złącza odzyskuje przejrzystość optyczną.
  • Dlaczego wypływka kleju na zewnątrz szczeliny pozostaje tłusta i lepka po naświetleniu (inhibicja tlenowa) i jak usunąć ją alkoholem IPA❓
    Jest to naturalny efekt inhibicji tlenowej: tlen zawarty w powietrzu hamuje sieciowanie zewnętrznej warstewki kleju stykającej się z atmosferą (jej utwardzenie w tlenie wymaga przemysłowych promienników UV-C 220–260 nm). Wewnątrz szczeliny między płytami pleksi – gdzie tlen nie dociera – klej naświetlony falą 365 nm twardnieje w 100%. Wystarczy po naświetleniu zmyć zewnętrzną, lepką wypływkę ściereczką z czystym alkoholem izopropylowym (IPA), aby uzyskać suche i estetyczne złącze.
  • Jak uniknąć mikropęknięć naprężeniowych (pajęczynki) na ciętej laserowo lub giętej pleksi podczas aplikacji kleju UV❓
    Cięcie laserowe oraz gięcie na zimno wprowadzają w krawędzie pleksi (PMMA) silne naprężenia wewnętrzne. Aby uniknąć ich gwałtownego rozładowania w postaci siatki mikropęknięć (stress cracking), nigdy nie należy przemywać pleksi acetonem ani rozpuszczalnikiem nitro (do odtłuszczania używać alkoholu IPA), a zaaplikowany klej UV należy naświetlić promiennikiem 365 nm niezwłocznie po złożeniu elementów, nie pozostawiając płynnego monomeru na naprężonym tworzywie przez długi czas.

Bezpieczeństwo i Magazynowanie ⭐

  • ✅ Bezpieczeństwo pracy: Podczas aplikacji fotopolimeru oraz pracy z promiennikiem UV stosować rękawiczki ochronne nitrylowe oraz okulary ochronne z filtrem UV-A (chronić wzrok i skórę przed bezpośrednią ekspozycją na wiązkę 365 nm). Unikać kontaktu nieutwardzonej żywicy ze skórą i oczami, pracować w dobrze wentylowanym pomieszczeniu. Przechowywać poza zasięgiem dzieci.
  • ⭐ Warunki magazynowania: Przechowywać w oryginalnym, światłoszczelnym opakowaniu w suchym i zaciemnionym miejscu, w temperaturze od +5°C do +25°C.
  • ‼️ Ochrona przed ekspozycją na światło: Chronić otwarte opakowanie oraz końcówkę dozującą przed dostępem światła słonecznego i promieniowania UV, które inicjują przedwczesną polimeryzację żywicy w dozowniku.

⭐ Ważne Informacje ⭐

Nasze instrukcje obsługi, instrukcje obróbki, dane dotyczące produktu lub mocy oraz pozostałe treści techniczne są tylko ogólnymi instrukcjami; opisują wyłącznie właściwości naszych produktów (informacje dotyczące wartości / ustalone wartości w momencie produkcji) i wydajność, ale nie stanowią zapewnienia w rozumieniu kodeksu cywilnego. Z powodu różnorodności zastosowań danego produktu i określonych specjalnych warunków (np. parametry obróbki, właściwości materiału itp.), użytkownik jest zobowiązany do przeprowadzenia własnych prób; nasze bezpłatne doradztwo w zakresie techniki zastosowań udzielane w formie ustnej lub pisemnej oraz wyniki prób nie są wiążące.


Podmiot odpowiedzialny za ten produkt na terytorium UE: Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Podmiot odpowiedzialny:
Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Producent:
Budfix, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Opinie klientów zobacz: wszystkie opinie

Twoja opinia może być pierwsza.

Pokazuje 0-0 z 0 opinii
zobacz także