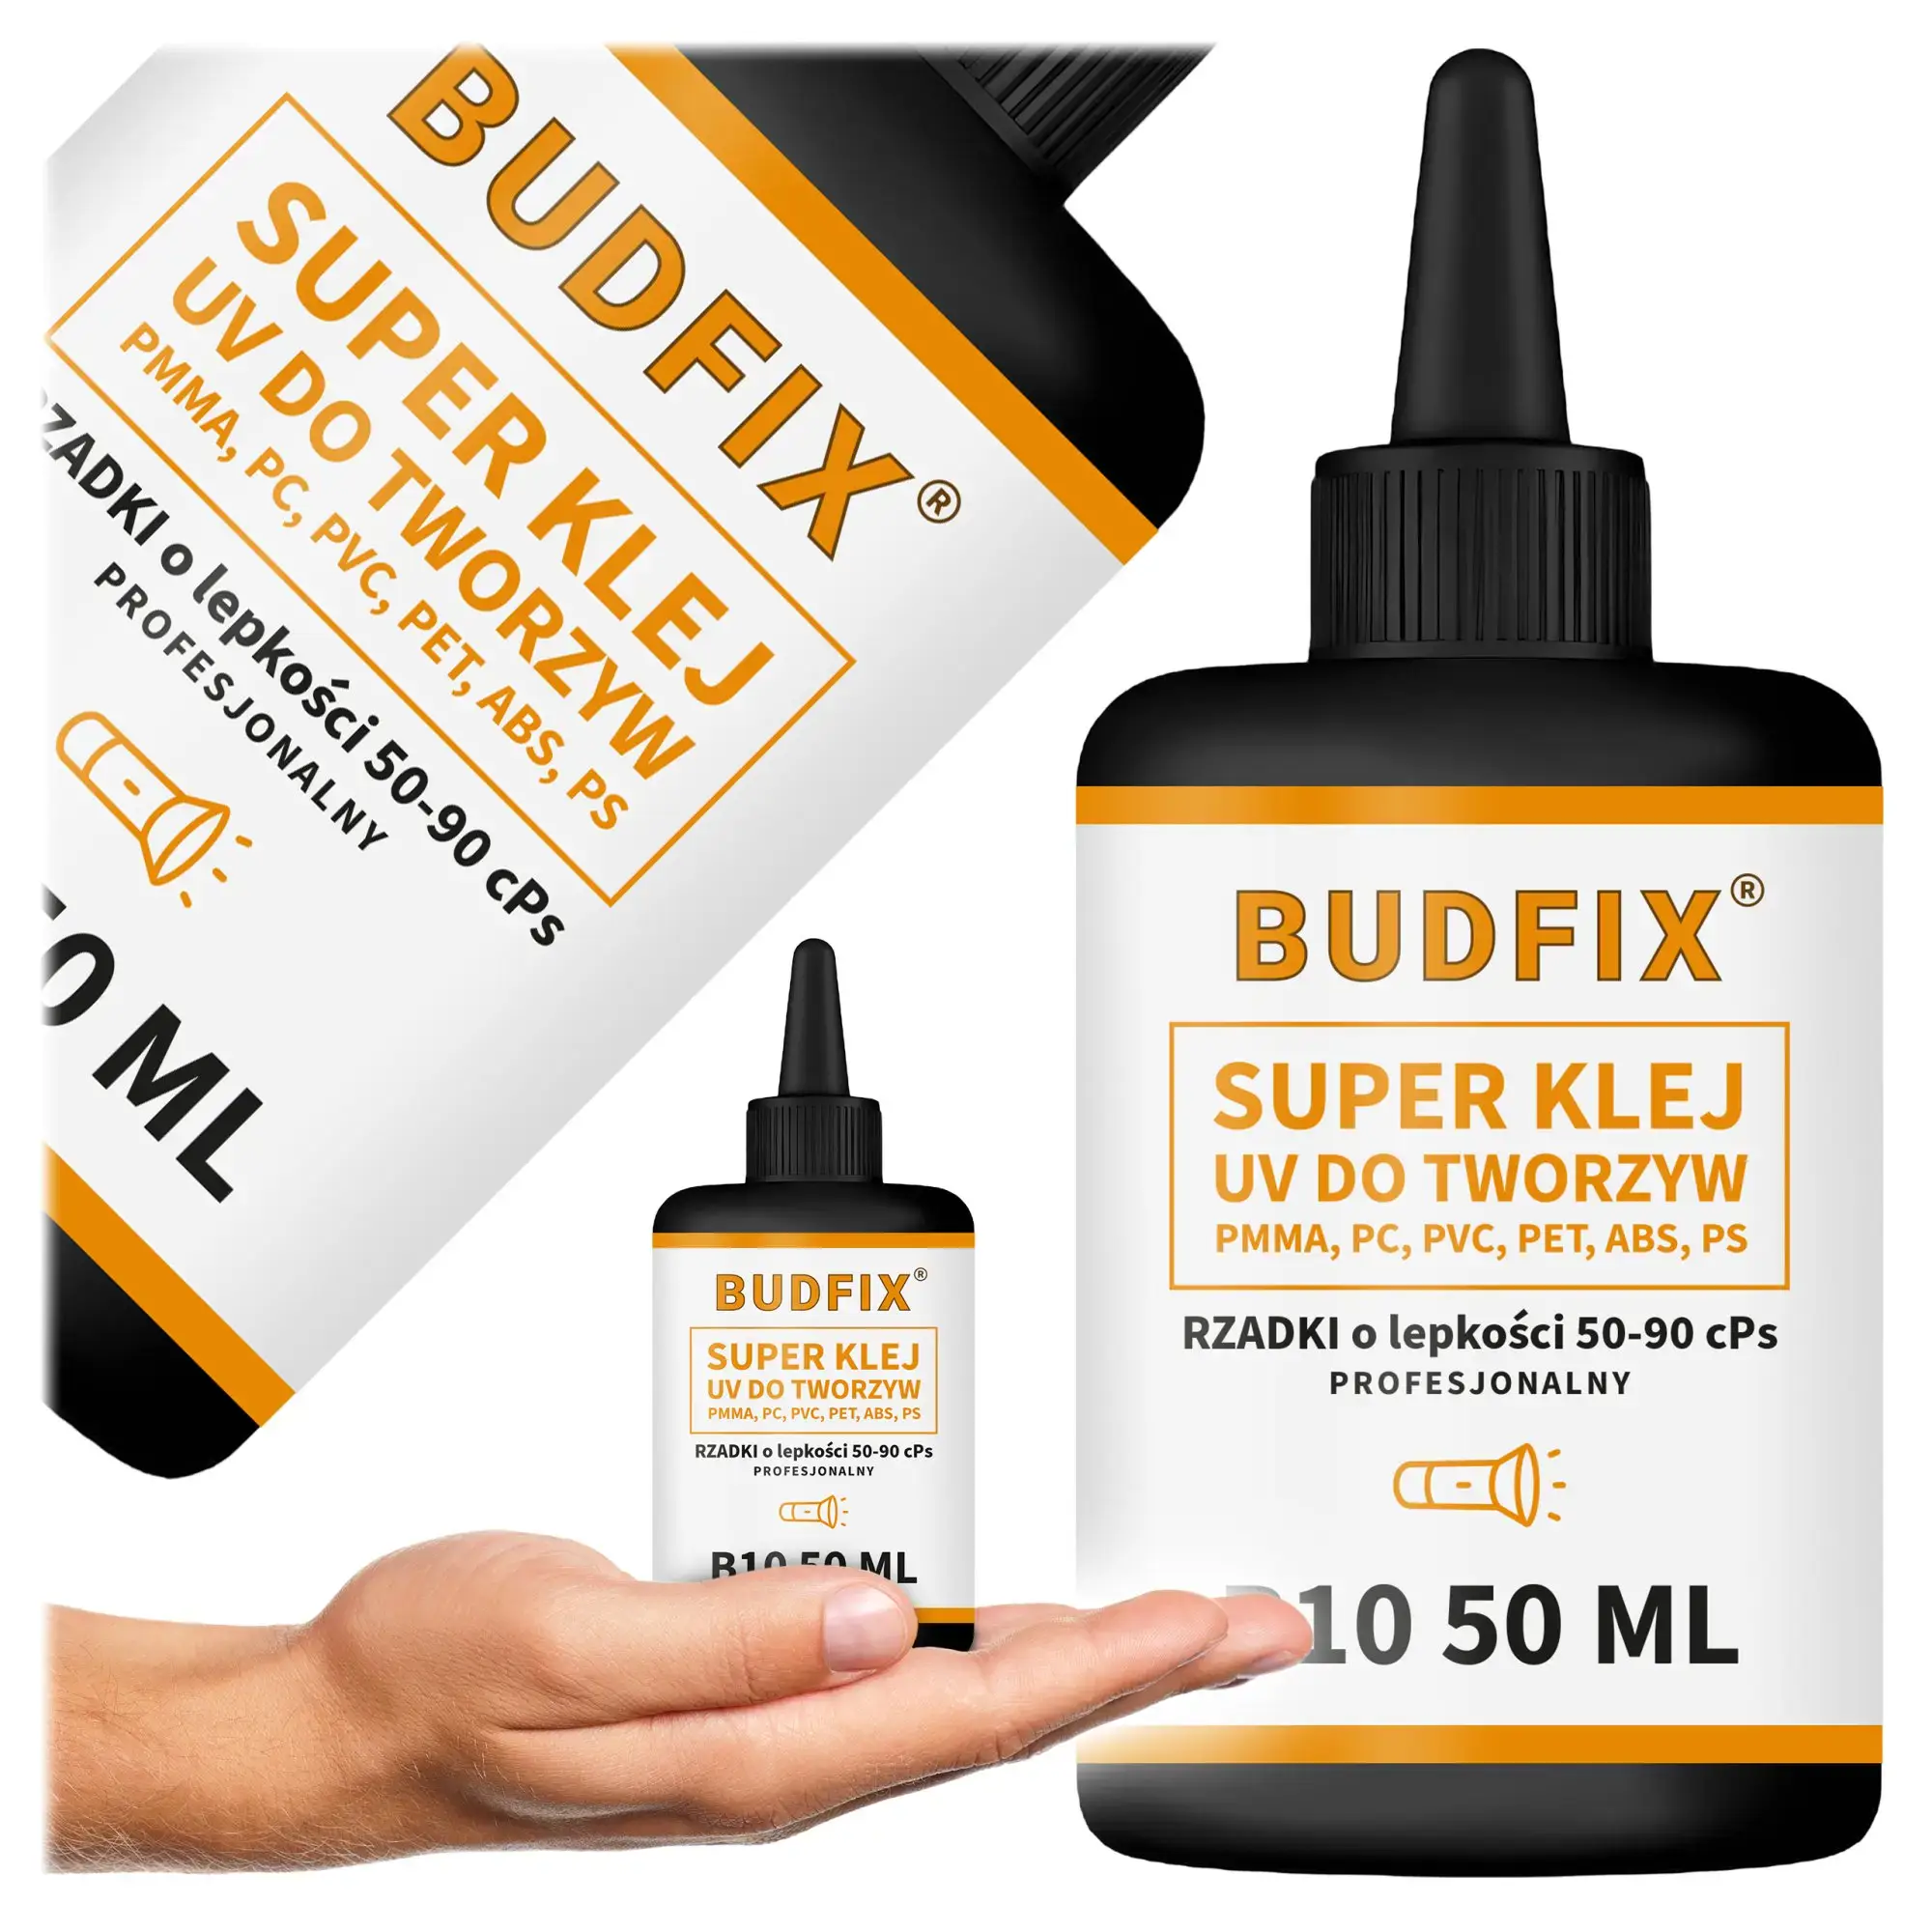
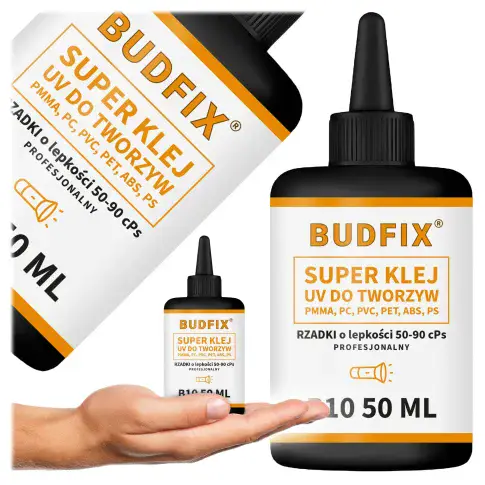
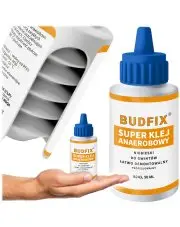
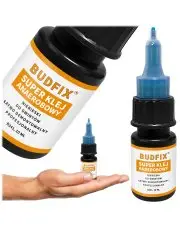
Klej UV Kapilarny Do Stojaków Reklamowych POS Ekspozytorów 50-90 cps B10 50ml

109,99 zł
wysyłka Czas wysyłki: Produkt produkowany tylko pod zamówienie! Przed złożeniem zamówienia prosimy o kontakt mailowy w celu ustalenia terminu realizacji.

ORLEN PACZKA

✅ Paczka do gabarytu C - 9,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 100 zł.

INPOST PACZKOMATY:

✅ Paczka do gabarytu C - 14,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 175 zł.

INPOST PACZKOMATY POBRANIE:

✅ Paczka do gabarytu C - 22,50 zł. brutto

INPOST KURIER:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

INPOST KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD KURIER STANDARD:

✅  Paczka do 30 kg - 19,99 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 500 zł.

DPD KURIER POBRANIE:

✅  Paczka do 30 kg - 24,99 zł. brutto

DPD ODBIÓR W PUNKCIE PICKUP:

✅  Paczka do 20 kg - 17,50 zł. brutto

‼️ Darmowa dostawa przy zamówieniu powyżej 400 zł.


UWAGA!

NIE PROWADZIMY SPRZEDAŻY STACJONARNEJ, ANI ODBIORÓW OSOBISTYCH.

Orientacyjny czas realizacji zamówienia podajemy przy każdej pozycji.

W przypadku uzupełnionego stanu magazynowego zamówienia są realizowane w ciągu 2 dni roboczych.

W przypadku konieczności docięcia produktu lub produktu na zamówienie czas realizacji wynosi od 3 do 10 dni roboczych.

O terminie ralizacji zostaną Państwo poinformowani mailowo.


Podziel się:
Ocena: 0 na 10 (opinii: 0) DODAJ OPINIĘ

Klej UV Kapilarny Do Stojaków Reklamowych POS Ekspozytorów 50-90 cps B10 50ml

  • Szukasz rzadkiego, krystalicznie przezroczystego fotopolimeru o niskiej lepkości 50–90 cps do seryjnego, kapilarnego klejenia na styk stojaków reklamowych POS, cenówek, potykaczy oraz ekspozytorów❓
  • Potrzebujesz specjalistycznego kleju utwardzanego promieniowaniem UV-A (365 nm), który samoczynnie wpływa w wąską szczelinę pomiędzy złożonymi formatkami z PMMA, PC, PET, PVC, PS oraz ABS bez zamykania pęcherzyków powietrza❓

Jednoskładnikowy klej uv kapilarny b10 w butelce 50ml to bezbarwna, niskolepka żywica światłoutwardzalna o lepkości dynamicznej 50–90 cps (mPas), zaprojektowana dla branży reklamowej oraz przetwórstwa tworzyw sztucznych. Produkt wykorzystuje zjawisko podciągania kapilarnego – zaaplikowany wzdłuż krawędzi uprzednio zestawionych i spasowanych na styk elementów samoczynnie wnika w głąb złącza, całkowicie wypychając powietrze. Proces polimeryzacji zachodzi wyłącznie pod wpływem promieniowania ultrafioletowego w pasmie UV-A o długości fali 365 nm (szybkość sieciowania rośnie proporcjonalnie do mocy użytego promiennika). Po utwardzeniu tworzy optycznie czyste, wytrzymałe połączenie konstrukcyjne bez widocznej linii klejenia.


Najważniejsze parametry techniczne ⚙️

  • ✅ Niska lepkość kapilarna (50–90 cps): Umożliwia aplikację fotopolimeru już po złożeniu i unieruchomieniu klejonych detali – ciecz samoczynnie penetruje szczelinę montażową na całej grubości ścianki.
  • ✅ Złącze pozbawione pęcherzy powietrza: Jednokierunkowy przepływ kapilarny eliminuje ryzyko uwięzienia mikropęcherzyków gazu na styku polerowanych krawędzi.
  • ✅ Krystaliczna czystość optyczna: Po usieciowaniu złącze zachowuje pełną transparentność i nie zmienia kąta załamania światła w bezbarwnych elementach ekspozycyjnych.
  • ✅ Błyskawiczna polimeryzacja w pasmie UV-A (365 nm): Cienka warstwa kapilarna utwardza się w ciągu kilku do kilkunastu sekund pod promiennikiem o odpowiednim natężeniu, przyspieszając produkcję seryjną.
  • ✅ Szeroka kompatybilność z tworzywami: Łączy polimetakrylan metylu (PMMA / pleksi), poliwęglan (PC), politereftalan etylenu (PET), polichlorek winylu (PVC), polistyren (PS) oraz kopolimer ABS (pod warunkiem że minimum jeden z łączonych elementów przepuszcza promieniowanie UV 365 nm).

Dlaczego kapilarny fotopolimer B10 (50–90 cps) przewyższa kleje rozpuszczalnikowe i cyjanoakrylowe w produkcji POS ❓

  • ✅ Szybki montaż seryjny po złożeniu detali – przy gęstych klejach masę trzeba nakładać przed złożeniem płyt, co przy cienkich ściankach powoduje jej wyciskanie i rozmazywanie. Nasz rzadki klej uv 50-90 cps do stojaków reklamowych pos dozuje się precyzyjnie do gotowego narożnika już po ustawieniu formatek w przyrządzie montażowym.
  • ✅ Zero białego nalotu i zamglenia (brak efektu bloomingu) – kleje cyjanoakrylowe parują i osadzają wokół spoiny biały, nieusuwalny nalot dyskwalifikujący stojak reklamowy. Stosowany jako klej uv do ekspozytorów cenówek i prezenterek, wariant B10 nie paruje i zapewnia najwyższą estetykę wyrobu gotowego.
  • ✅ Brak skurczu objętościowego (100% części stałych) – w przeciwieństwie do klejów rozpuszczalnikowych odparowujących z połączenia i powodujących zapadanie się krawędzi, fotopolimer UV w 100% przechodzi w stan stały.
  • ✅ Możliwość łączenia tworzyw różnoimiennych – pozwala na trwałe połączenie przezroczystej ścianki z PMMA lub PET z kolorową podstawą z tworzywa ABS lub PS.

Zastosowanie ⚙️

⚙️ PRODUKCJA STOJAKÓW REKLAMOWYCH POS, EKSPOZYTORÓW I CENÓWEK:

  • Specjalistyczny, kapilarny klej do łączenia krawędziowego tworzyw na styk – seryjna produkcja stojaków na ulotki i broszury, potykaczy stołowych, cenówek, kieszeni informacyjnych, dyspenserów oraz stojaków menu (HoReCa).
  • Klejenie wielopiętrowych ekspozytorów kosmetycznych, farmaceutycznych, jubilerskich i sklepowych wykonywanych z cienkich i średnich płyt z bezbarwnej pleksi (PMMA), poliwęglanu (PC), PET, twardego PVC, polistyrenu (PS) oraz ABS.

⚙️ PRECYZYJNE PRZETWÓRSTWO TWORZYW I GALANTERIA TECHNICZNA:

  • Krawędziowe klejenie pod kątem 90° oraz klejenie na styk elementów wycinanych laserowo lub polerowanych diamentowo, gdzie szczelina montażowa nie przekracza dziesiątych części milimetra (z zachowaniem zasady, że przynajmniej jeden z klejonych detali jest transparentny dla fali 365 nm).

WAŻNE INFORMACJE TECHNICZNE (Wymogi technologiczne procesów UV dla klejenia kapilarnego) ‼️

Prawidłowa polimeryzacja kapilarnych klejów światłoutwardzalnych UV wymaga ścisłego przestrzegania parametrów optycznych promiennika oraz reżimu przygotowania krawędzi:

  • ‼️ 1. WYMAGANE PARAMETRY PROMIENNIKA (FALA UV-A 365 NM / NATĘŻENIE MIN. 6 MW/CM² – ODPOWIEDNIK MIN. 3W–5W LED UV):
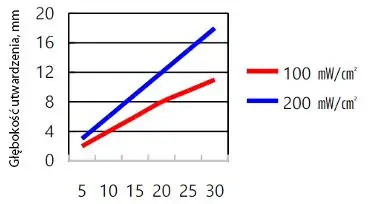
    Fotopolimer nie wysycha samoczynnie na powietrzu – sieciowanie zachodzi wyłącznie pod wpływem celowanego promieniowania ultrafioletowego. Im wyższa moc promiennika w wymaganym pasmie widmowym, tym krótszy jest czas utwardzania:
    ✅ Wymagane parametry urządzenia: Promiennik lub lampa UV emitująca falę o długości dokładnie 365 nm (pasmo UV-A), zapewniająca na powierzchni złącza natężenie napromienienia minimum 6 mW/cm². W przeliczeniu na parametry handlowe sprzętu warsztatowego (przy naświetlaniu z odległości 2–5 cm) odpowiada to punktowym latarkom i promiennikom LED UV 365 nm o mocy znamionowej minimum 3W–5W (optymalnie 10W–20W) lub lampom świetlówkowym/matrycowym UV-A 365 nm o mocy minimum 36W.
    ✅ Urządzenia niekompatybilne: Testery banknotów o mocy poniżej 1W, wskaźniki diodowe oraz lampy kosmetyczne pracujące w wyższym pasmie 395–405 nm (światło fioletowe widzialne), a także standardowe oświetlenie LED nie wzbudzają fotoinicjatorów 365 nm i nie utwardzą kleju.
  • ‼️ 2. ZJAWISKO INHIBICJI TLENOWEJ (LEPKA WYPŁYWKA ZEWNĘTRZNA – FALA 365 NM VS 220–260 NM):
    W technologii fotopolimerów akrylanowych tlen atmosferyczny hamuje proces sieciowania rodnikowego na samej powierzchni kleju stykającej się z powietrzem:
    ✅ Pasmo 365 nm (UV-A – Polimeryzacja wgłębna): Promieniowanie 365 nm przenika przez transparentną ściankę stojaka do wnętrza szczeliny kapilarnej (gdzie nie ma dostępu tlenu) i w 100% utwardza klej między płytami, odpowiadając za pełną wytrzymałość konstrukcyjną połączenia.
    ✅ Pasmo 220–260 nm (UV-C – Polimeryzacja powierzchniowa): Utwardzenie zewnętrznego filmu kleju w obecności tlenu wymaga twardego promieniowania przemysłowego UV-C (220–260 nm), które nie występuje w ręcznych lampach warsztatowych ze względów bezpieczeństwa BHP. W rezultacie po naświetleniu lampą 365 nm zewnętrzna wypływka kleju wzdłuż krawędzi pozostaje lepka i tłusta. Jest to prawidłowe zjawisko fizykochemiczne, a nie wada produktu.
    ✅ Rozwiązanie technologiczne: Po utwardzeniu wnętrza złącza promiennikiem 365 nm należy przetrzeć i zmyć lepką wypływkę zewnętrzną za pomocą czystego alkoholu izopropylowego (IPA). Złącze pod zmytym filmem powierzchniowym jest całkowicie twarde i suche.
  • ‼️ 3. WARUNEK TRANSMISJI PROMIENIOWANIA UV (MINIMUM JEDNA POWIERZCHNIA PRZEPUSZCZAJĄCA UV):
    Promieniowanie UV-A 365 nm musi dotrzeć bezpośrednio do całej objętości warstwy kleju. Przy łączeniu dwóch elementów co najmniej jeden z nich musi być przezroczysty i przepuszczać falę 365 nm (np. bezbarwna ścianka z PMMA/PET + nieprzezroczysta podstawa z ABS/PS naświetlana przez ściankę bezbarwną). Klejenie dwóch materiałów nieprzepuszczających światła UV jest technologicznie niemożliwe.
  • ‼️ 4. PŁYTY Z FILTREM UV ORAZ DODATKI ANTYADHEZYJNE W PMMA (OBOWIĄZEK PRÓBY):
    Niektóre płyty z poliwęglanu (PC) oraz pleksi (PMMA) zawierają fabryczne stabilizatory (absorbery UV) blokujące transmisję fali 365 nm przez grubość płyty lub domieszki antyadhezyjne obniżające energię powierzchniową tworzywa. Przed rozpoczęciem produkcji seryjnej należy wykonać próbę utwardzania i przyczepności na skrawku materiału (przy płytach z filtrem UV wiązkę promiennika należy kierować bezpośrednio od strony otwartej krawędzi szczeliny).
  • ‼️ 5. RYZYKO KOROZJI NAPRĘŻENIOWEJ (STRESS CRACKING – ZAKAZ ACETONU I SZYBKIE NAŚWIETLANIE):
    Formatki z PMMA, PC oraz PS po cięciu laserowym i gięciu termicznym posiadają wysokie naprężenia wewnętrzne. Kontakt z acetonem lub zbyt długie pozostawienie płynnego monomeru UV na naprężonej krawędzi bez naświetlania wywołuje siatkę mikropęknięć (pajęczynkę). Do odtłuszczania należy stosować alkohol izopropylowy (IPA), a klej B10 naświetlić promiennikiem 365 nm niezwłocznie po wpłynięciu w szczelinę.

Warto dokupić ⚙️

  • ⭐ Odtłuszczacz IPA (Alkohol Izopropylowy 500ml): Niezbędny płyn pomocniczy przy produkcji ekspozytorów POS: pozwala bezpiecznie odtłuścić formatki z PMMA, PC, PET, PVC, PS i ABS przed klejeniem bez ryzyka ich zmatowienia oraz służy do szybkiego zmycia lepkiej warstwy inhibicji tlenowej z narożników po zakończeniu naświetlania lampą 365 nm.

Instrukcja użycia – Klejenie kapilarne krok po kroku ⚙️

  • ⚙️ 1. Przygotowanie krawędzi: Prace prowadzić z dala od bezpośredniego nasłonecznienia. Krawędzie łączonych formatek muszą być proste, gładkie i ściśle do siebie przylegać (np. po cięciu laserowym lub polerowaniu diamentowym). Odtłuścić strefę klejenia alkoholem izopropylowym (IPA) i odczekać do jego całkowitego odparowania (zakaz stosowania acetonu!).
  • ⚙️ 2. Zestawienie detali na sucho: Założyć rękawiczki nitrylowe. Złożyć łączone elementy stojaka lub ekspozytora w docelowej pozycji (np. pod kątem 90°) i unieruchomić za pomocą kątowników montażowych lub taśmy pomocniczej.
  • ⚙️ 3. Aplikacja kapilarna kleju B10: Przyłożyć końcówkę dozownika (lub igłę dozującą) do styku złączonych krawędzi i zaaplikować cienką strużkę kleju o lepkości 50–90 cps. Fotopolimer samoczynnie wniknie w głąb szczeliny na całej szerokości ścianki, wypychając powietrze.
  • ⚙️ 4. Niezwłoczne naświetlanie promiennikiem UV-A 365 nm: Natychmiast po wypełnieniu szczeliny skierować na złącze wiązkę promiennika UV (długość fali 365 nm, natężenie min. 6 mW/cm² – moc znamionowa LED UV min. 3W–5W lub więcej) przez przezroczystą ściankę z odległości 2–5 cm. Naświetlać do pełnego usieciowania kleju.
  • ⚙️ 5. Usunięcie warstwy inhibicji tlenowej: Po zakończeniu naświetlania przetrzeć zewnętrzny narożnik ściereczką bezpyłową nasączoną alkoholem izopropylowym (IPA), zmywając cienki, lepki film powierzchniowy powstały w kontakcie z tlenem.

Specyfikacja techniczna ⚙️

  • Oznaczenie serii: B10
  • Kolor po utwardzeniu: bezbarwny (przezroczysty)
  • Pojemność: 50ml
  • Konsystencja robocza: rzadka ciecz (kapilarna)
  • Lepkość dynamiczna: 50–90 cps (mPas)
  • Mechanizm polimeryzacji: promieniowanie UV-A (długość fali 365 nm)
  • Wymagane natężenie oświetlenia UV: min. 6 mW/cm² (promiennik LED UV 365 nm min. 3W–5W / świetlówka UV 365 nm min. 36W)
  • Obsługiwane materiały: tworzywa PMMA (pleksi), PC (poliwęglan), PVC, PET, ABS, PS (minimum jeden element przepuszczający UV)

FAQ – Najczęściej zadawane pytania ❓

  • Na czym polega klejenie kapilarne stojaków reklamowych POS za pomocą rzadkiego kleju UV B10 o niskiej lepkości 50–90 cps❓
    Klejenie kapilarne polega na zestawieniu ze sobą dwóch gładkich elementów na sucho, a następnie podaniu rzadkiego kleju B10 (50–90 cps) bezpośrednio na linię styku. Dzięki niskiemu napięciu powierzchniowemu oraz sile kapilarnej ciecz jest samoczynnie zasysana w wąską szczelinę między płytami. Metoda ta pozwala na bardzo czystą i szybką produkcję stojaków POS, ponieważ klej wypełnia wyłącznie przestrzeń styku bez rozmazywania się po ściankach.
  • Dlaczego przy łączeniu przezroczystej ścianki stojaka z nieprzezroczystą podstawą z ABS lub PS naświetlanie trzeba prowadzić przez element przepuszczający UV❓
    Fotopolimer sieciuje wyłącznie w miejscach, do których bezpośrednio dociera wiązka promieniowania UV-A o długości fali 365 nm. Tworzywa barwione w masie (np. czarny lub biały ABS i polistyren PS) zatrzymują światło ultrafioletowe. Dlatego przy łączeniu przezroczystego korpusu z PMMA, PC lub PET z nieprzezroczystą podstawą z ABS/PS, promiennik UV kieruje się zawsze od strony elementu bezbarwnego przepuszczającego promieniowanie 365 nm.
  • Jak przygotować polerowane diamentowo lub cięte laserowo krawędzie przed aplikacją kapilarną kleju B10, aby uniknąć pęcherzy powietrza❓
    Aby zjawisko kapilarne zadziałało prawidłowo, łączone krawędzie muszą być idealnie proste i gładkie (szczelina rzędu 0,05–0,15 mm) oraz wolne od kurzu elektrostatycznego i tłuszczu (odtłuszczone alkoholem IPA). Klej B10 należy podawać jednostajnym ruchem od jednego końca krawędzi do drugiego, pozwalając, aby czoło wpływającej cieczy płynnie wypychało powietrze przed sobą. Jeżeli krawędzie są nierówne po cięciu piłą, zamiast kleju kapilarnego B10 należy użyć gęstszego kleju UV.
  • Dlaczego do utwardzenia kleju B10 wymagany jest promiennik UV-A 365 nm o natężeniu min. 6 mW/cm² (min. 3W–5W LED UV) i dlaczego nie zadziałają lampy 395–405 nm❓
    Fotoinicjatory zawarte w kleju B10 ulegają wzbudzeniu ściśle w pasmie UV-A 365 nm przy gęstości mocy minimum 6 mW/cm² (co w praktyce warsztatowej odpowiada punktowym promiennikom LED UV 365 nm o mocy elektrycznej min. 3W–5W, a optymalnie 10W–20W, lub świetlówkom UV-A 365 nm min. 36W). Testery banknotów o mocy poniżej 1W oraz lampy kosmetyczne emitujące pasmo 395–405 nm (światło fioletowe) nie posiadają właściwej długości fali ani energii do utwardzenia fotopolimeru.
  • Jak szybko usunąć lepką warstwę inhibicji tlenowej z krawędzi ekspozytora POS po naświetleniu lampą 365 nm❓
    Zgodnie z mechanizmem inhibicji tlenowej tlen z powietrza blokuje sieciowanie mikroskopijnej warstewki kleju wyłącznie na zewnętrznym obrysie szczeliny (podczas gdy wewnątrz złącza bez dostępu tlenu klej naświetlony falą 365 nm jest w 100% twardy). Po zakończeniu naświetlania wystarczy przetrzeć narożnik stojaka ściereczką bezpyłową zwilżoną czystym alkoholem izopropylowym (IPA), co natychmiast usuwa lepki film i pozostawia suchą, krystaliczną krawędź.
  • Dlaczego nałożony klej UV B10 należy naświetlić niezwłocznie po wpłynięciu w szczelinę (ochrona przed mikropęknięciami naprężeniowymi)❓
    Płyty z pleksi (PMMA), poliwęglanu (PC) oraz polistyrenu (PS) po obróbce laserowej i gięciu termicznym wykazują skumulowane naprężenia wewnętrzne. Płynne monomery akrylanowe pozostawione na naprężonej krawędzi przez kilka minut bez utwardzenia wnikają w mikrostrukturę polimeru i mogą wywołać pęknięcia naprężeniowe (tzw. pajęczynkę). Błyskawiczne naświetlenie złącza lampą 365 nm tuż po wpłynięciu kleju zamraża strukturę żywicy i całkowicie eliminuje to zjawisko.

Bezpieczeństwo i Magazynowanie ⭐

  • ✅ Bezpieczeństwo pracy: Podczas aplikacji fotopolimeru oraz pracy z promiennikiem UV stosować rękawiczki ochronne nitrylowe oraz okulary ochronne z filtrem UV-A (chronić wzrok i skórę przed bezpośrednią ekspozycją na wiązkę 365 nm). Unikać kontaktu nieutwardzonej żywicy ze skórą i oczami, pracować w dobrze wentylowanym pomieszczeniu. Przechowywać poza zasięgiem dzieci.
  • ⭐ Warunki magazynowania: Przechowywać w oryginalnym, światłoszczelnym opakowaniu w suchym i zaciemnionym miejscu, w temperaturze od +5°C do +25°C.
  • ‼️ Ochrona przed ekspozycją na światło: Chronić otwarte opakowanie oraz końcówkę dozującą przed dostępem światła słonecznego i promieniowania UV, które inicjują przedwczesną polimeryzację żywicy w dozowniku.

⭐ Ważne Informacje ⭐

Produkt może być wykorzystywany wyłącznie przez przeszkolony personel w wyspecjalizowanych zakładach! Nasze instrukcje obsługi, instrukcje obróbki, dane dotyczące produktu lub mocy oraz pozostałe treści techniczne są tylko ogólnymi instrukcjami; opisują wyłącznie właściwości naszych produktów (informacje dotyczące wartości / ustalone wartości w momencie produkcji) i wydajność, ale nie stanowią zapewnienia w rozumieniu kodeksu cywilnego. Z powodu różnorodności zastosowań danego produktu i określonych specjalnych warunków (np. parametry obróbki, właściwości materiału itp.), użytkownik jest zobowiązany do przeprowadzenia własnych prób; nasze bezpłatne doradztwo w zakresie techniki zastosowań udzielane w formie ustnej lub pisemnej oraz wyniki prób nie są wiążące.


Podmiot odpowiedzialny za ten produkt na terytorium UE: Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Podmiot odpowiedzialny:
Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Producent:
Budfix, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Opinie klientów zobacz: wszystkie opinie

Twoja opinia może być pierwsza.

Pokazuje 0-0 z 0 opinii
zobacz także