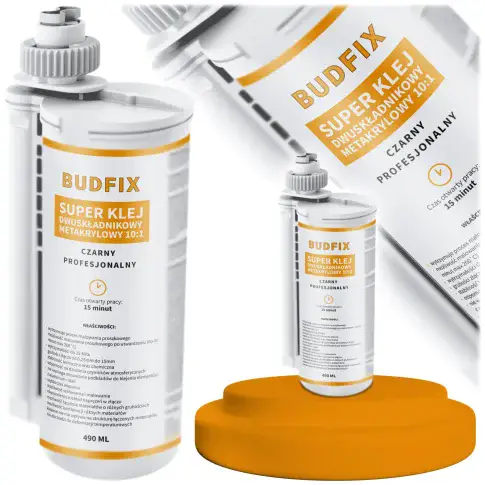
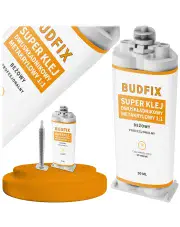
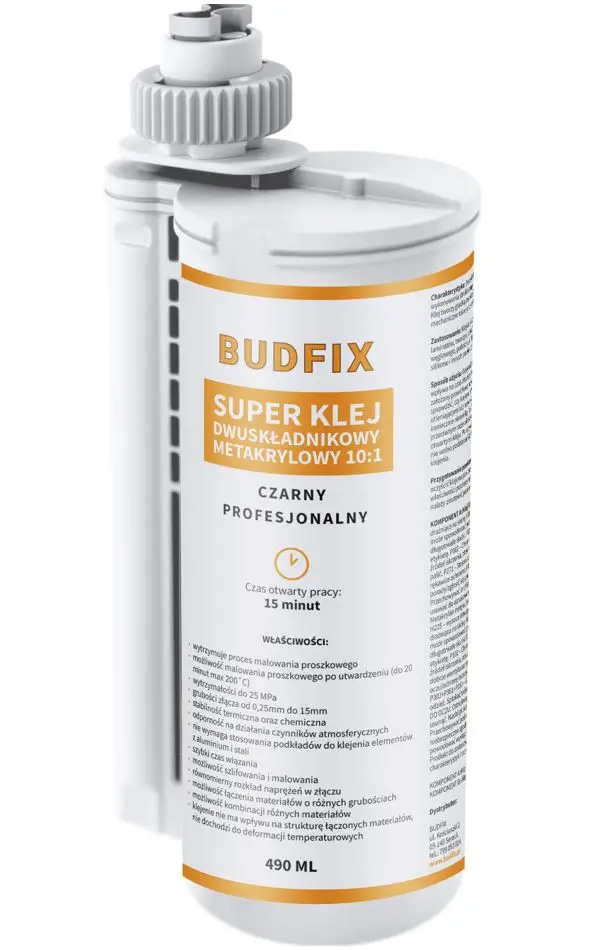
Klej Dwuskładnikowy Metakrylowy MMA Czarny 15 Minutowy 10:1 490ml
- Składasz wielkogabarytowe sekcje przemysłowe, w których standardowe 5 minut to za mało na wyprowadzenie długiej ścieżki klejącej❓
- Potrzebujesz żywicy strukturalnej w systemie 10:1, która trwale połączy rozległe poszycia z laminatów ze stalowym szkieletem nośnym❓
W przemyśle ciężkim, stoczniowym oraz przy budowie pojazdów specjalnych czas potrzebny na nałożenie masy i dokładne spasowanie wielometrowych form decyduje o bezpieczeństwie całej konstrukcji. Nasz klej dwuskładnikowy czarny 490ml 15 minutowy został opracowany specjalnie do najbardziej wymagających operacji montażowych na dużych powierzchniach. Jako wyspecjalizowany klej konstrukcyjny MMA 10:1 do dużych gabarytów pozwala on zespołowi produkcyjnemu na spokojne wyprowadzenie wielometrowych pasm żywicy, precyzyjne osadzenie poszycia na ramie oraz równomierne założenie zacisków przed rozpoczęciem procesu żelowania.
Quick Info – Najważniejsze cechy ⚙️
- Baza materiałowa: Przemysłowy metakrylan metylu (MMA) w proporcji dozowania 10:1 o wydłużonym czasie otwartym (15 minut).
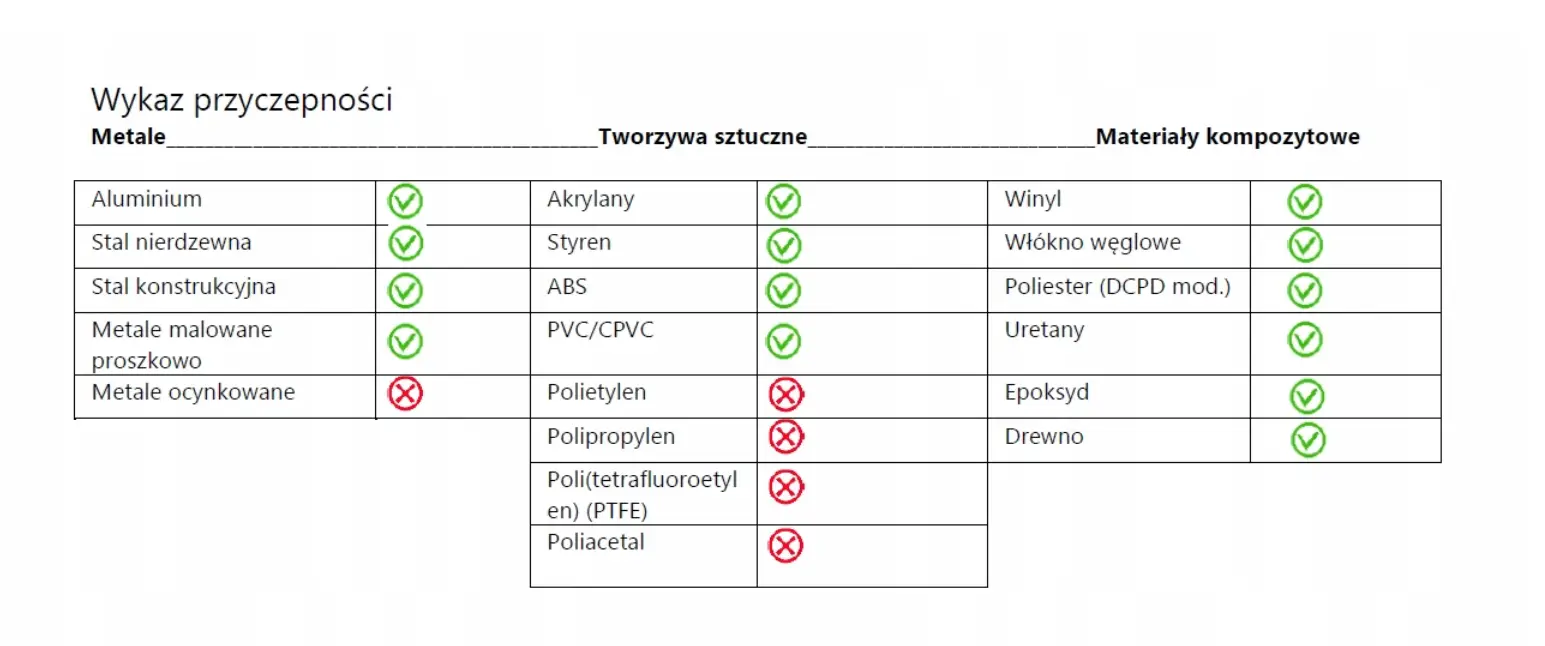
- Przyczepność: Laminaty GFRP i CFRP, żywice winyloestrowe, poliestrowe i DCPD, stal nierdzewna, stal czarna, aluminium, twarde tworzywa.
- Odporność zewnętrzna: Pełna odporność na obciążenia dynamiczne, silne wibracje, uderzenia, wodę morską, oleje i wahania temperatur.
- Właściwości warstwy: Głęboko czarna, tiksotropowa masa umożliwiająca wypełnianie szczelin montażowych oraz obróbkę mechaniczną po utwardzeniu.
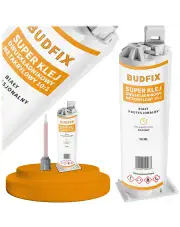
- Sposób aplikacji: Przemysłowy kartusz 490ml w systemie 10:1 (wymaga dokupienia wyciskacza pistoletowego 490ml 10:1 oraz mieszaczy).
Dlaczego warto wybrać ten produkt ❓
- ⭐ Bezstresowy montaż dużych form – pełne 15 minut na aplikację i pozycjonowanie zapewnia długi czas otwarty na hali produkcyjnej, eliminując ryzyko przedwczesnego zżelowania masy na wielometrowych elementach.
- ⭐ Kompensacja naprężeń i szczelin – gęsta, niespływająca struktura pozwala na bezpieczne wypełnianie szczelin montażowych wynikających z tolerancji wymiarowych dużych odlewów i form laminatowych.
- ⭐ Spajanie materiałów o różnej rozszerzalności – ten klej przemysłowy do stali nierdzewnej i kompozytów zachowuje elastyczność molekularną, dzięki czemu nie pęka podczas pracy termicznej dużych poszyć na słońcu i mrozie.
Zastosowanie ⚙️
- ⚙️ POJAZDY UŻYTKOWE I MASZYNY CIĘŻKIE: Niezawodny klej strukturalny do autobusów i maszyn rolniczych, wagonów kolejowych, naczep oraz zabudów specjalistycznych. Umożliwia trwałe klejenie poszycia z laminatu do ramy stalowej lub aluminiowej bez stosowania nitów i spawów.
- ⚙️ PRZEMYSŁ STOCZNIOWY I PRODUKCJA ŁODZI: Wytrzymałe wklejanie wręg i podłużnic, grodzi, stępek oraz łączenie pokładu z kadłubem w jachtach i łodziach motorowych.
- ⚙️ WIELKOGABARYTOWE FORMY KOMPOZYTOWE: Bezpieczne łączenie dużych sekcji z włókna szklanego GFRP, osłon turbin wiatrowych, zbiorników przemysłowych oraz wielkoformatowych elementów z kompozytów węglowych.
- ⚙️ ZAAWANSOWANE SYSTEMY ŻYWICZNE: Specjalistyczny klej metakrylowy do żywic winyloestrowych i DCPD, epoksydowych oraz poliestrowych, tworzący nierozerwalne złącza konstrukcyjne odporne na hydrolizę i starzenie.
Wydajność – Zużycie produktu ❓
- ⭐ Zastosowanie liniowe: Przemysłowy kartusz 490ml pozwala na wyprowadzenie ciągłej ścieżki konstrukcyjnej o długości około 8–10 metrów bieżących (w zależności od przekroju nakładanego pasma).
- ⭐ Zastosowanie wielkogabarytowe: Pojemność dostosowana do wklejania długich profili nośnych, wręg oraz podłużnic w jednym cyklu roboczym bez konieczności ciągłej wymiany opakowań.
Warto dokupić ⚙️
CZEGO NIE SKLEISZ ❓ (LISTA WYKLUCZEŃ) ‼️
Produkt opracowany wyłącznie do sztywnych połączeń konstrukcyjnych. Nie nadaje się do spajania tworzyw poliolefinowych (tłustych) oraz materiałów miękkich.
‼️ BEZWZGLĘDNIE NIE STOSOWAĆ DO‼️:
- Polipropylenu (PP) i Polietylenu (PE)
- Teflonu (PTFE) i Silikonu
- Gumy, uszczelek EPDM oraz miękkich elastomerów
- Miękkich i elastycznych poszyć pracujących na silne rozciąganie (do nich służą elastyczne masy poliuretanowe PU)
Jak to działa (Specyficzny Zapach) ❓
Ważne: Żywice metakrylowe wydzielają podczas aplikacji silny, ostry zapach chemiczny (zbliżony do zapachu akrylu stomatologicznego). Jest to naturalna właściwość monomerów wchodzących w reakcję z łączonym podłożem. Po całkowitym utwardzeniu warstwy zapach ulatnia się bezpowrotnie.
KONTROLA PRZED UŻYCIEM (WRAŻLIWOŚĆ TERMICZNA) ‼️
Chemia przemysłowa MMA jest wrażliwa na skrajne temperatury podczas transportu i magazynowania (silny mróz lub upał powyżej 25°C).
‼️ BARDZO WAŻNE – ZASADA BEZPIECZEŃSTWA ‼️
Przed rozpoczęciem klejenia dużej konstrukcji zawsze wykonaj próbę kontrolną na tekturze. Wyciśnij niewielką ilość produktu bez założonego mieszacza i upewnij się, że oba składniki (baza i aktywator 10:1) wypływają płynnie oraz mają prawidłową konsystencję. Obecność twardych grudek lub zżelowanych zatorów oznacza uszkodzenie termiczne – takiego kartusza nie wolno stosować w procesie produkcyjnym.
SZCZEGÓŁOWE PRZYGOTOWANIE POWIERZCHNI ⚙️
Osiągnięcie pełnej wytrzymałości strukturalnej przy dużych gabarytach wymaga starannego przygotowania pasów montażowych na obu łączonych elementach.
ZASADA GŁÓWNA: Odtłuść Zmatuj (Szorstkuj) Odtłuść ponownie.
- ⚙️ DUŻE SEKCJE Z LAMINATU (GFRP, Żywice winyloestrowe, poliestrowe i DCPD):
✅ Krok 1: Zmyj z pasów montażowych pozostałości korektorów i wosków rozdzielających z formy za pomocą zmywacza lub alkoholu IPA.
✅ Krok 2: Zmatuj zewnętrzną warstwę laminatu lub topcoatu papierem ściernym P80-P120 albo włókniną ścierną, aby otworzyć strukturę kompozytu.
✅ Krok 3: Dokładnie odpyl powierzchnię odkurzaczem przemysłowym, przemyj alkoholem IPA i poczekaj do jego całkowitego odparowania.
- ⚙️ RAMY STALOWE, STAL NIERDZEWNA I ALUMINIUM:
✅ Krok 1: Odtłuść profile metalowe z olejów walcowniczych i smarów za pomocą zmywacza serwisowego.
✅ Krok 2: Zeszlifuj powierzchnię styku szlifierką lub papierem P80 do surowego, błyszczącego metalu, usuwając rdzę, zgorzelinę i tlenki. Nałóż cienką warstwę Primera do metalu Budfix.
✅ Krok 3: Przemyj przygotowany profil czystym alkoholem IPA i przystąp do nakładania kleju po wyschnięciu.
‼️ UWAGA‼️: Do przemywania powierzchni nigdy nie używaj benzyny z dystrybutora, ropy ani rozpuszczalników nitro, ponieważ pozostawiają one tłusty film uniemożliwiający sieciowanie żywicy.
SZCZEGÓŁOWA INSTRUKCJA UŻYCIA (Procedura Techniczna) ⚙️
Przestrzeganie poniższej procedury technologicznej zapewnia powtarzalność i pełną wytrzymałość złączy na wielkogabarytowych konstrukcjach.
- ⭐ 1. PRZYGOTOWANIE POWIERZCHNI (Metoda Clean-Sand-Clean): Strefy klejenia na ramie i poszyciu muszą być czyste, suche i zmatowione.
✅ Krok A (Mycie wstępne): Usuń zabrudzenia produkcyjne i woski za pomocą zmywacza lub alkoholu IPA.
✅ Krok B (Szorstkowanie): Zmatuj pasy montażowe papierem ściernym P80-P120, usuwając tlenki z metalu oraz błyszczącą warstwę z kompozytu.
✅ Krok C (Mycie właściwe): Odpyl i przemyj zmatowione miejsca alkoholem IPA, pozostawiając do całkowitego odparowania.
- ⭐ 2. PRZYGOTOWANIE KARTUSZA 490ML (10:1): Optymalna temperatura pracy na hali wynosi od +18°C do +25°C. Wyższa temperatura otoczenia skróci 15-minutowy czas otwarty.
✅ Zdejmij korek zabezpieczający z wylotu kartusza 490ml.
✅ Wyciśnij odrobinę masy na karton, aby upewnić się, że oba kanały (10:1) są w pełni drożne.
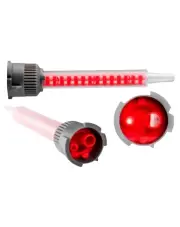
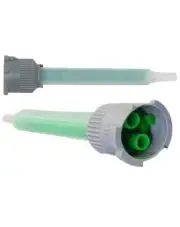
✅ Osadź dedykowany mieszacz statyczny 10:1 na wylocie i przekręć pierścień blokujący do oporu.
✅ Umieść kartusz w profesjonalnym wyciskaczu pistoletowym 490ml (10:1).
- ⭐ 3. APLIKACJA KLEJU: Płynnym i równomiernym ruchem naciskaj spust wyciskacza.
‼️ Wymóg inżynieryjny: bezwarunkowo wyciśnij pierwsze 3 do 5 centymetrów masy z nowego mieszacza na karton roboczy i odrzuć tę partię. Krok ten wypycha powietrze z długiej dyszy i wyrównuje dozowanie w proporcji 10:1, aż wypływająca masa uzyska jednolity, czarny kolor. Niezmieszany początek ścieżki nie utwardzi się prawidłowo.
✅ Wyprowadź ciągłą ścieżkę masy o odpowiedniej grubości na przygotowaną wręgę, ramę stalową lub krawędź sekcji kompozytowej.
✅ Złóż elementy ze sobą, dokładnie je wypozycjonuj i dociśnij – musisz zamknąć montaż w czasie otwartym wynoszącym do 15 minut.
- ⭐ 4. PROCES WIĄZANIA (Absolutny bezruch): Po wypozycjonowaniu elementów i upływie 15 minut czasu otwartego nie wolno przesuwać ani korygować łączonych sekcji.
‼️ Jakiekolwiek naruszenie złącza w fazie żelowania i sieciowania polimeru trwale osłabi wytrzymałość połączenia.
✅ Unieruchom połączone elementy za pomocą ścisków, pasów lub stelaży dociskowych na czas około 90 do 120 minut. Pełną wytrzymałość konstrukcyjną złącze osiąga po 24 godzinach.
- ⭐ 5. ZAKOŃCZENIE PRACY Z KARTUSZEM: Po zakończeniu etapu klejenia nie zdejmuj zużytego mieszacza z kartusza 490ml.
✅ Utwardzona wewnątrz dyszy masa tworzy szczelny korek odcinający dostęp powietrza do komór. Przed kolejnym użyciem wystarczy zdjąć stary mikser i zamontować nowy.
FAQ – Najczęściej zadawane pytania ❓
- Kiedy w produkcji przemysłowej wybrać klej 15-minutowy zamiast wersji 5-minutowej❓
Wersję 15-minutową wybiera się zawsze przy klejeniu elementów wielkogabarytowych (poszycia autobusów, dachy kamperów, długie wręgi łodzi, duże obudowy maszyn rolniczych), gdzie samo nałożenie kilku metrów bieżących kleju oraz przeniesienie i spasowanie sekcji zajmuje operatorom więcej niż 3–4 minuty.
- Jak długo należy utrzymywać docisk sklejanych elementów przy kleju o czasie otwartym 15 minut❓
W temperaturze pokojowej (+20°C) wstępna wytrzymałość manipulacyjna, pozwalająca na bezpieczne zdjęcie ścisków montażowych, zostaje osiągnięta po około 90–120 minutach. Pełne usieciowanie konstrukcyjne następuje po upływie 24 godzin.
- Czy elastyczna warstwa MMA kompensuje różną rozszerzalność cieplną dużej płyty z laminatu i stalowej ramy❓
Tak. Polimer metakrylowy po utwardzeniu zachowuje kontrolowaną elastyczność strukturalną oraz wysoką odporność na ścinanie. Dzięki temu skutecznie przejmuje naprężenia wynikające z różnic w rozszerzalności termicznej między wielkoformatowym poszyciem kompozytowym a sztywnym stelażem ze stali lub aluminium.
- Jaką maksymalną grubość warstwy kleju 490ml można zastosować przy wypełnianiu szczelin montażowych❓
Dzięki tiksotropowej, niespływającej konsystencji masa pozwala na bezpieczne wypełnianie szczelin konstrukcyjnych oraz nierówności form o grubości do około 4–5 mm na pojedynczą warstwę, bez ryzyka utraty parametrów wytrzymałościowych.
- Czy czarnym klejem 15-minutowym można łączyć profile stalowe ze sztywnymi osłonami kompozytowymi❓
Zdecydowanie tak. Produkt został zaprojektowany właśnie do połączeń hybrydowych typu metal–kompozyt. Po uprzednim zmatowieniu stali i zastosowaniu Primera do metalu, żywica tworzy trwałe wiązanie z laminatami GFRP, CFRP, SMC oraz żywicami DCPD.
- Jak przygotować rozległą powierzchnię kompozytu GFRP przed nałożeniem kleju z kartusza 490ml❓
Ze strefy klejenia należy w pierwszej kolejności zmyć woski rozdzielające zmywaczem lub alkoholem IPA, następnie zmatowić pas montażowy papierem ściernym P80–P120 (aby usunąć błyszczącą warstwę żywicy lub topcoatu), odpylić powierzchnię i ponownie przemyć czystym alkoholem izopropylowym.
‼️ BEZPIECZEŃSTWO I MAGAZYNOWANIE ‼️
✅ Zasady BHP: Produkt wysoce ŁATWOPALNY. Przechowywać z dala od źródeł ognia, iskier oraz gorących powierzchni w zakładzie. Reagująca żywica wydziela ostry zapach – stosować wyłącznie w dobrze wentylowanych halach produkcyjnych. Unikać kontaktu ze skórą i oczami. Stosować rękawiczki ochronne.
✅ Magazynowanie: Opakowania przechowywać w suchym, zacienionym i chłodnym miejscu. Promieniowanie UV może utwardzić zawartość tub. Optymalna temperatura magazynowania to od +10°C do +22°C. Uwaga: Składowanie w temperaturze przekraczającej 25°C drastycznie skraca żywotność chemii!
✅ Trwałość: Aby zabezpieczyć napoczęty kartusz 490ml, pozostaw zużyty mieszacz na wylocie (działa on jako hermetyczny korek odcinający dopływ tlenu) i odłóż opakowanie w chłodne miejsce.
⭐ Ważne Informacje ⭐
Nasze instrukcje obsługi, instrukcje obróbki, dane dotyczące produktu lub mocy oraz pozostałe treści techniczne są tylko ogólnymi instrukcjami; opisują wyłącznie właściwości naszych produktów (informacje dotyczące wartości / ustalone wartości w momencie produkcji) i wydajność, ale nie stanowią zapewnienia w rozumieniu kodeksu cywilnego. Z powodu różnorodności zastosowań danego produktu i określonych specjalnych warunków (np. parametry obróbki, właściwości materiału itp.), użytkownik jest zobowiązany do przeprowadzenia własnych prób; nasze bezpłatne doradztwo w zakresie techniki zastosowań udzielane w formie ustnej lub pisemnej oraz wyniki prób nie są wiążące.
Podmiot odpowiedzialny za ten produkt na terytorium UE: Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Podmiot odpowiedzialny:
Budfix Joanna Jóźwicka, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl
Producent:
Budfix, Kościuszki 2, 05-140 Serock, kraj: Polska, telefon: 799053014, e-mail: sklep@budfix.pl